5
Juin
Pourquoi mon traceur bande ? Causes et solutions
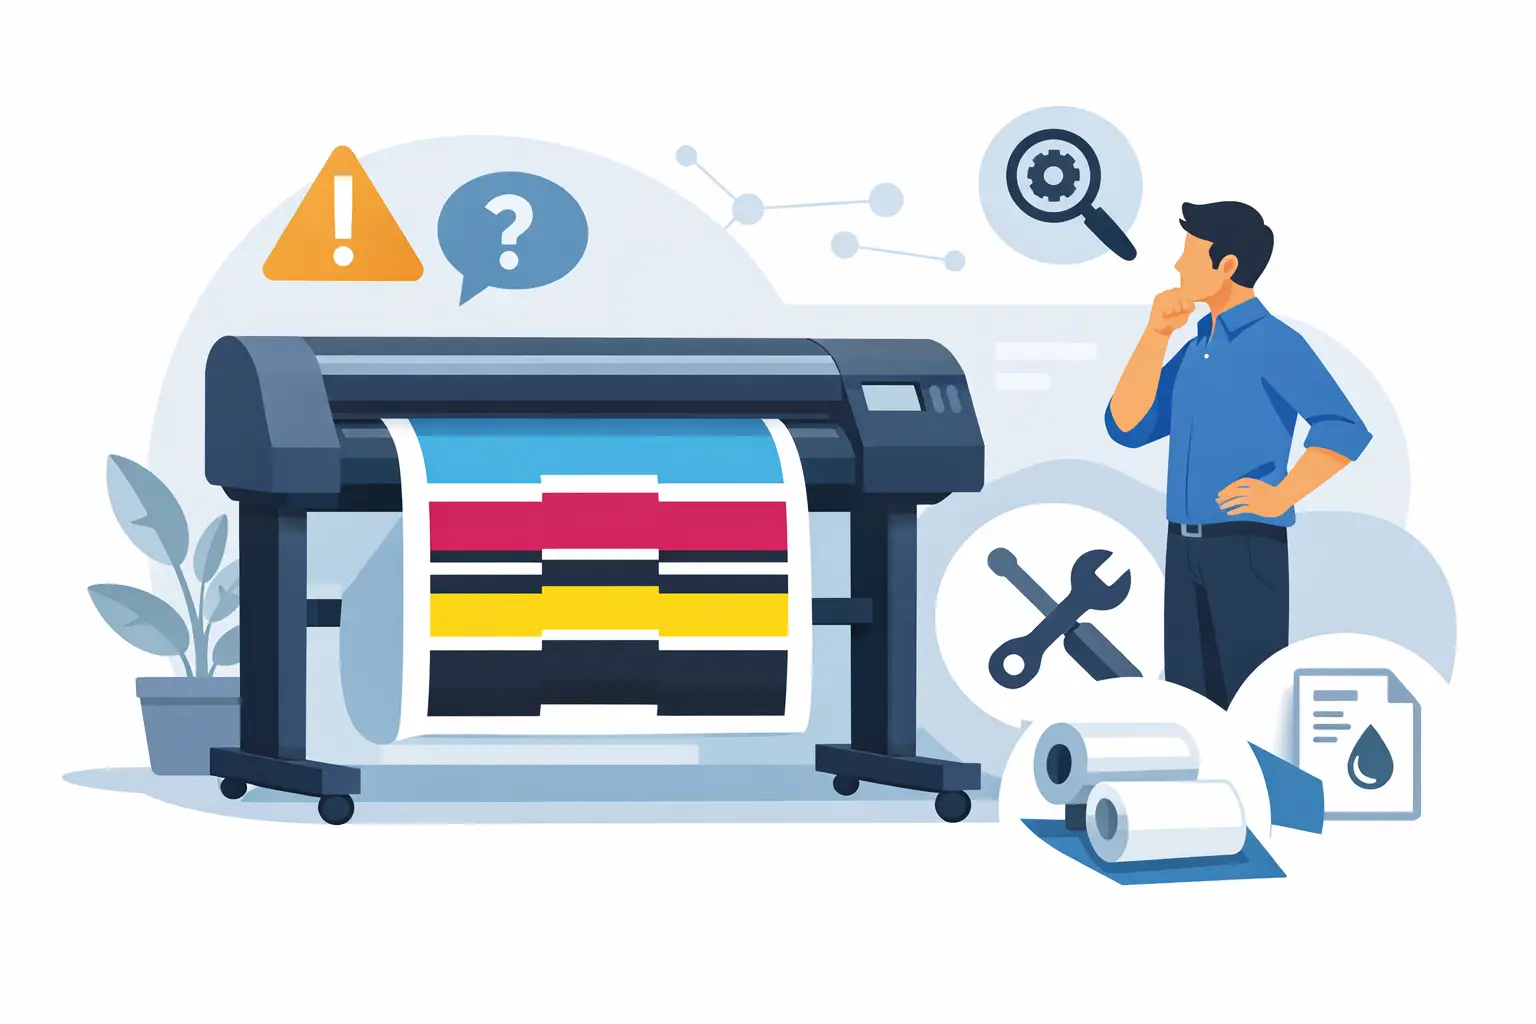
Un traceur qui bande ne pose pas seulement un problème visuel. En atelier, il fait perdre du temps, du support, de l’encre et parfois un client si la dérive apparaît sur une série urgente. Si vous vous demandez pourquoi mon traceur bande, il faut raisonner comme en production : identifier vite la source, corriger sans multiplier les essais, puis sécuriser la machine pour éviter la récidive.
Le banding peut prendre plusieurs formes. Sur certains visuels, on voit des lignes horizontales claires ou foncées. Sur d’autres, la densité varie par zones, avec une trame irrégulière ou un aplatissement du dégradé. Selon la technologie, le support, le mode d’impression et l’état de la machine, la cause n’est pas la même. C’est précisément pour cela qu’un bon diagnostic vaut mieux qu’un changement de réglage au hasard.
Pourquoi mon traceur bande en impression grand format ?
Dans la majorité des cas, le problème vient de l’un de ces trois blocs : la dépose d’encre, l’avance matière ou le paramétrage d’impression. Sur un traceur éco-solvant, UV, latex ou aqueux, ces familles de défauts se ressemblent visuellement mais ne se traitent pas de la même façon.
Quand la dépose d’encre est en cause, le premier suspect reste la buse partiellement obstruée. Une ou plusieurs buses manquantes créent des manques réguliers dans le passage de tête. Le défaut est souvent plus visible dans les aplats, les gris, les bleus et les tons chair. Si la machine compense mal, le banding devient net en mode production rapide.
Quand l’avance matière est mal calibrée, le support n’avance ni assez ni suffisamment de façon constante entre deux passes. Résultat : des bandes répétitives, avec chevauchement ou espace entre les lignes d’impression. C’est fréquent sur des supports épais, souples, texturés ou mal chargés.
Le troisième bloc concerne les réglages. Une résolution trop basse, un nombre de passes insuffisant, un profil média inadapté ou un séchage mal ajusté dégradent la régularité. En atelier, ce point est souvent sous-estimé parce que la machine semble fonctionner normalement. Pourtant, un mauvais preset peut générer du banding sans panne matérielle.
Les causes les plus fréquentes du banding
Têtes d’impression encrassées ou buses manquantes
C’est la cause classique, mais pas toujours la seule. Une tête sale, des buses déviées ou un début d’obstruction créent des lignes récurrentes. Sur certaines machines, le défaut apparaît après une période d’arrêt, un changement d’encre, un environnement poussiéreux ou une maintenance trop espacée.
Le bon réflexe est simple : lancer un nozzle check avant toute modification de profil ou de vitesse. Si le motif n’est pas parfait, inutile de chercher plus loin au départ. Il faut d’abord remettre la dépose d’encre au propre avec un nettoyage adapté. Pas forcément un nettoyage intensif d’emblée. Un nettoyage trop agressif et répété consomme de l’encre, fatigue le système et ne règle pas toujours un défaut mécanique ou de station de maintenance.
Mauvais alignement bidirectionnel
Quand le traceur imprime en bidirectionnel, le calage entre les passes aller et retour doit être précis. Si l’alignement dérive, les lignes se décalent légèrement et donnent un effet de bande ou de flou strié. Ce défaut se voit particulièrement sur les aplats denses, les filets et certaines zones contrastées.
Le phénomène peut apparaître après un transport, un choc, un changement de support ou simplement avec le temps. Sur une machine de production, vérifier cet alignement régulièrement évite beaucoup de pertes cachées.
Avance média mal calibrée
Si le support avance trop ou pas assez entre deux passes, le banding devient mécanique. On le voit souvent sur vinyle, bâche, papier technique, textile transfert ou médias laminés. Une tension irrégulière, des pinch rollers usés, un support qui glisse ou un preset média approximatif aggravent encore le problème.
Le point clé ici, c’est que le défaut change parfois selon la matière. Si le traceur bande sur un polymère mat mais pas sur un couché photo, il faut regarder en priorité l’entraînement et le profil support, pas seulement les têtes.
Température, séchage et environnement
Sur certaines technologies, une température mal réglée peut provoquer un rendu irrégulier. Trop faible, l’encre se stabilise mal. Trop élevée, le support peut se déformer légèrement, ce qui perturbe l’avance. En latex, solvant ou UV, l’équilibre entre dépôt, polymérisation ou séchage a un impact direct sur l’uniformité.
L’environnement compte aussi. Un atelier trop sec, trop froid, trop poussiéreux ou soumis à de fortes variations peut dégrader le comportement de la machine et du média. Ce n’est pas la première piste à ouvrir, mais c’est souvent un facteur aggravant quand un défaut devient récurrent.
Vitesse d’impression trop élevée
Le mode production fait gagner du temps, mais pas sur tous les fichiers ni sur tous les supports. Si vous cherchez à sortir vite un aplat dense sur un média exigeant, le nombre de passes peut devenir insuffisant. Le résultat n’est pas forcément une panne, simplement une qualité incompatible avec le réglage choisi.
Il y a donc un arbitrage concret entre débit et rendu. Sur une série de plans ou d’affiches vues à distance, la tolérance n’est pas la même que sur une PLV premium ou un visuel de showroom.
Comment diagnostiquer rapidement sans immobiliser l’atelier
La méthode la plus efficace consiste à isoler la variable. Commencez par imprimer un test interne ou un motif simple avec aplat et dégradé. Faites ensuite un nozzle check. Si les buses sont parfaites, testez le même fichier en augmentant les passes ou en passant en unidirectionnel. Si le défaut disparaît, l’origine est probablement liée au mode d’impression ou à l’alignement.
Si le banding reste identique quel que soit le fichier, il faut regarder du côté de l’avance support et de l’état mécanique. Vérifiez la charge du rouleau, la planéité, les galets, la tension et la propreté de la zone d’entraînement. Un média mal stocké ou légèrement voilé suffit parfois à créer un défaut intermittent.
Le bon diagnostic repose aussi sur une question simple : le problème est-il apparu d’un coup ou progressivement ? Une apparition brutale oriente vers un incident de tête, de support, de réglage ou de maintenance. Une dérive progressive évoque davantage l’usure, l’encrassement ou une calibration qui s’est décalée avec le temps.
Que faire si votre traceur bande ?
Commencez par la base utile, pas par les opérations lourdes. Contrôlez les buses, faites un nettoyage mesuré si nécessaire, puis relancez un test. Vérifiez ensuite l’alignement des têtes et le calibrage bidirectionnel. Sur beaucoup de machines, cette étape règle déjà une grande partie des bandes visibles.
Passez ensuite au média. Reprenez le preset correspondant au support réellement utilisé, pas un profil approchant. Contrôlez la tension de chargement, l’avance matière et les paramètres de chauffe ou de séchage. Si besoin, réduisez temporairement la vitesse ou augmentez le nombre de passes pour confirmer que le défaut vient bien du mode d’impression.
Si le problème persiste malgré des buses correctes et des réglages cohérents, il faut envisager la partie maintenance : capping, wiper, pompes, station de nettoyage, encodeur, courroie, galets ou capteurs selon la machine. C’est souvent à ce stade qu’une intervention technique ciblée fait gagner du temps par rapport à une succession de tests improductifs.
Les erreurs qui aggravent le problème
La première erreur consiste à lancer des nettoyages intensifs en boucle. Cela peut masquer temporairement le symptôme tout en augmentant la consommation d’encre et l’usure. La deuxième est de changer plusieurs paramètres à la fois. Quand on modifie le profil, la vitesse, la température et l’alignement dans la même séquence, on ne sait plus ce qui a réellement corrigé ou empiré le défaut.
Autre erreur fréquente : continuer une production en espérant que le phénomène se stabilise. En réalité, un banding installé dégrade souvent toute la série, surtout sur les aplats et les visuels répétitifs. En B2B, le coût d’un arrêt court maîtrisé est souvent inférieur au coût d’une réimpression complète.
Prévenir plutôt que subir
Pour éviter de revenir sans cesse à la question pourquoi mon traceur bande, il faut intégrer quelques routines simples dans l’exploitation. Un contrôle buses régulier, un entretien planifié des pièces d’usure, un stockage propre des supports et une validation des presets les plus utilisés font une vraie différence.
Il faut aussi adapter la maintenance au rythme réel de la machine. Un traceur qui tourne tous les jours n’a pas les mêmes besoins qu’un équipement utilisé en pointes de charge. Même logique pour les consommables. Des encres, pièces et médias cohérents avec la machine limitent les écarts de comportement et sécurisent la production. C’est précisément l’intérêt d’un interlocuteur capable de fournir à la fois l’équipement, le consommable et le support technique, comme Asky Print France.
Quand un banding apparaît, l’objectif n’est pas seulement de le faire disparaître à l’instant T. Il faut comprendre ce qui l’a déclenché pour éviter qu’il revienne au milieu d’une commande urgente. Un traceur bien réglé est une machine rentable. Un traceur approximatif coûte toujours plus cher qu’il n’en a l’air.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?