4
Août
Comment optimiser le flux d’atelier d’impression
Un rouleau en attente devant le traceur, un BAT validé trop tard, une cartouche manquante ou une découpe qui bloque la finition : c’est rarement la machine seule qui fait perdre de l’argent. La requête « comment optimiser flux atelier impression » recouvre un enjeu très concret : faire circuler les fichiers, les supports, les informations et les travaux sans créer de temps mort. Dans un atelier grand format, signalétique, textile ou reprographie, quelques minutes perdues à chaque étape deviennent vite plusieurs heures par semaine.
L’objectif n’est pas de faire tourner chaque équipement à 100 %. Un traceur saturé alors que la lamination, la découpe ou le contrôle qualité attendent n’améliore pas la production. Un flux performant est équilibré : les priorités sont visibles, les postes disposent des bonnes informations et les consommables sont disponibles avant le lancement.
Cartographier le flux avant de chercher à l’accélérer
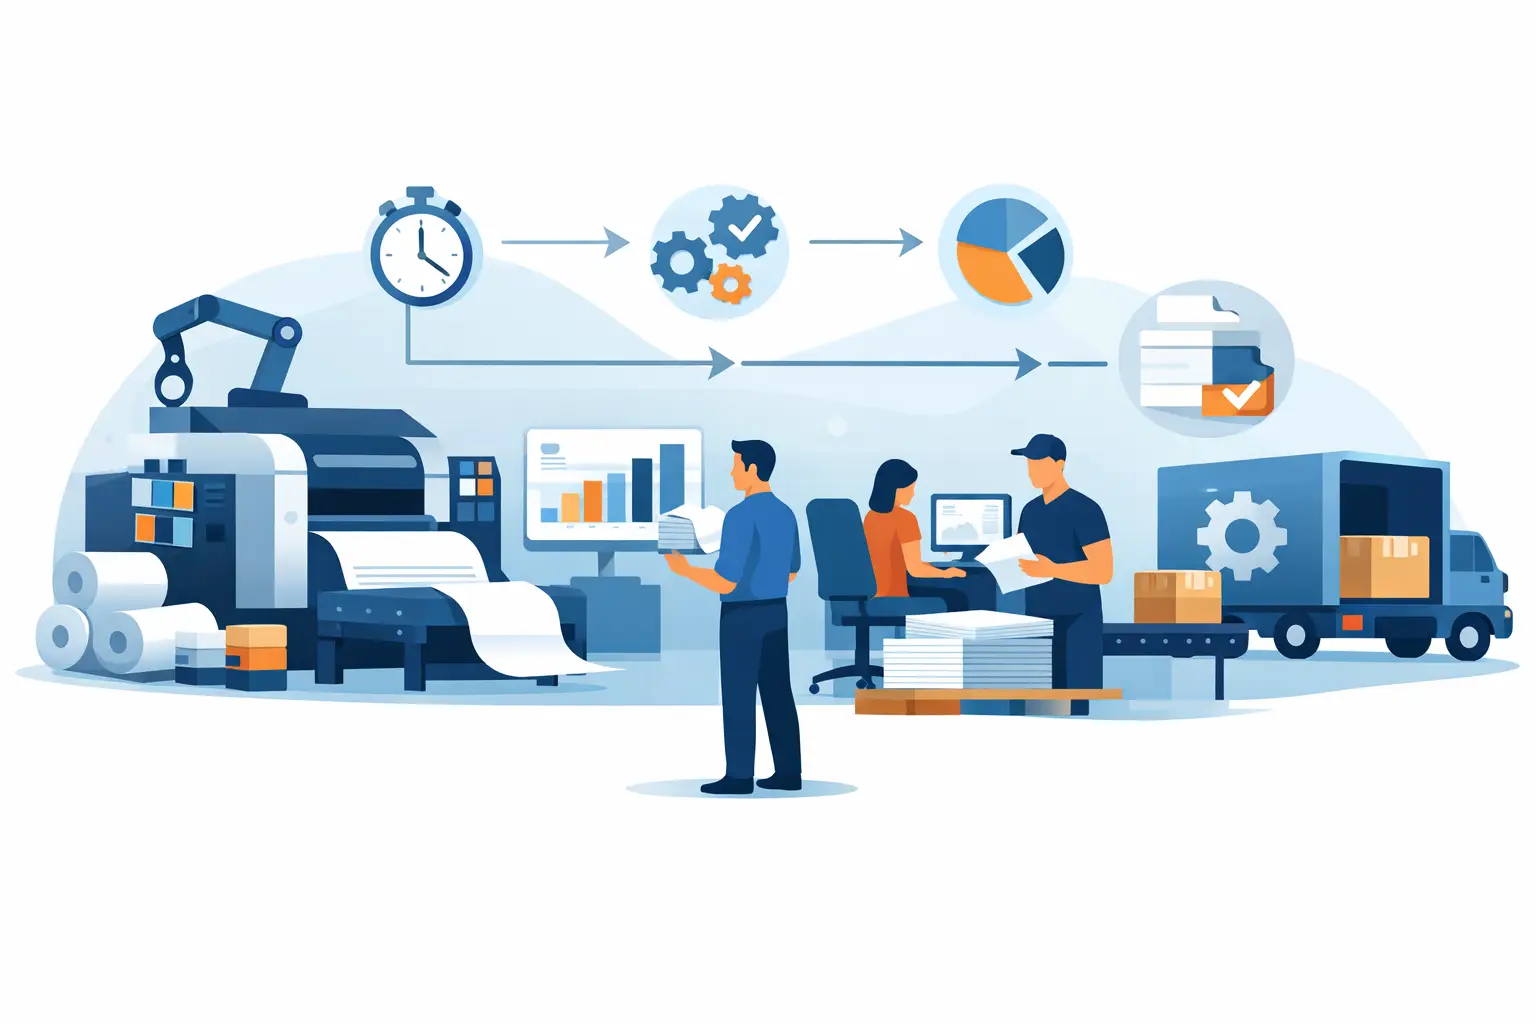
Avant de modifier l’organisation, suivez le parcours réel d’une commande pendant quelques jours. Pas le parcours théorique décrit dans une procédure, mais celui que vit le dossier : réception du fichier, vérification, BAT, préparation RIP, impression, séchage, laminage, découpe, conditionnement et expédition.
À chaque étape, mesurez trois données simples : le temps de traitement, le temps d’attente et le taux de reprise. Le temps de traitement représente le temps réellement passé sur le travail. Le temps d’attente est souvent beaucoup plus élevé : un fichier attend une validation, un support attend d’être chargé, une impression attend une finition. Le taux de reprise révèle les défauts qui consomment de la capacité sans créer de valeur : erreurs de format, profil inadapté, support mal identifié, problème de découpe ou défaut détecté trop tard.
Cette analyse fait généralement apparaître un goulot d’étranglement. Il peut s’agir du poste RIP lors des pics de fichiers complexes, d’un seul laminateur pour plusieurs imprimantes, d’une table de découpe sous-dimensionnée, ou encore d’une validation commerciale qui arrive après la mise en production. Le goulot n’est pas forcément fixe. Il peut se déplacer selon les travaux : l’impression bloque sur les fortes laizes, la finition bloque sur les petites séries de panneaux, tandis que le DTF peut être limité par le pressage ou l’échenillage.
Distinguer urgence réelle et priorité de production
Le flux se dégrade lorsque chaque commande devient urgente. Une urgence client existe, mais elle doit être identifiée et arbitré par une personne responsable. Sinon, les opérateurs interrompent des séries en cours, changent de support, relancent les réglages et augmentent les chutes. Le délai promis au client est alors sauvé sur une commande, mais dégradé sur plusieurs autres.
Mettez en place une règle simple : une commande entre en production seulement lorsqu’elle est techniquement prête et que sa priorité est validée. Le dossier doit préciser le fichier final, le profil ou le mode d’impression, le support, les quantités, les finitions, l’échéance et les contraintes de livraison. Un bon de fabrication incomplet est une source d’arrêt différé.
Comment optimiser le flux d’atelier d’impression avec une préparation fiable
La préparation des fichiers et la préparation matière sont deux opérations de production à part entière. Les traiter comme des tâches administratives est une erreur fréquente. Un RIP correctement paramétré réduit les risques de mauvaise échelle, de colorimétrie non conforme, de surconsommation d’encre et de réimpression. Une matière préparée au bon format évite les changements inutiles devant la machine.
Créez des préréglages RIP par famille de travaux : bâche, vinyle, papier affiche, papier photo, textile transfert, papier technique ou support rigide, selon votre configuration. Chaque préréglage doit associer le support, le mode d’impression, la résolution, le profil ICC et les paramètres de finition utiles. Les logiciels RIP professionnels permettent de standardiser cette étape, à condition que les profils soient validés et que les opérateurs n’aient pas à reconstruire les réglages à chaque fichier.
Le contrôle prévol doit également être systématique. Vérifiez dimensions, fonds perdus, polices, transparences, surimpressions, couleurs spéciales, résolution des images et tracés de découpe. Dans les ateliers qui traitent des volumes importants, ce contrôle gagne à être réalisé avant la mise en file RIP. Corriger un PDF à ce stade prend quelques minutes. Découvrir une erreur après impression, laminage et découpe peut coûter un support, de l’encre, du temps de finition et un créneau machine.
Côté consommables, une zone de préparation proche des équipements fait une différence immédiate. Elle doit contenir les références courantes, les cartouches ou poches d’encre nécessaires, les lames, médias, films de lamination, papiers de protection et produits de nettoyage. L’objectif n’est pas de surstocker n’importe quoi. Il est de définir un seuil minimum par référence critique, adapté à votre consommation et au délai réel de réapprovisionnement.
Réduire les changements de série sans rigidifier l’atelier
Un traceur grand format est rentable quand il produit, mais aussi quand il évite les réglages répétitifs. Regrouper les travaux par support, largeur de rouleau, mode qualité ou type de finition réduit les temps de changement. Une série de vinyles identiques est plus fluide qu’une alternance permanente entre papier, bâche et textile.
Cette logique a cependant une limite : attendre trop longtemps pour constituer une série peut retarder les petites commandes à forte valeur ou les dossiers avec engagement de délai. Il faut donc définir des fenêtres de production. Par exemple, les commandes standard peuvent être regroupées sur une ou deux plages quotidiennes, tandis qu’un circuit rapide reste réservé aux travaux réellement prioritaires. Le planning devient plus prévisible sans empêcher la réactivité commerciale.
La finition doit être intégrée dès ce planning. Imprimer beaucoup plus vite que l’on ne peut laminer ou découper crée un stock intermédiaire encombrant et risqué. Les travaux peuvent être rayés, mélangés ou oubliés. Limitez le volume de travaux libérés vers l’étape suivante en fonction de la capacité réelle de finition. Cette approche, parfois appelée flux tiré, évite de transformer l’atelier en zone de stockage temporaire.
Sécuriser les postes qui arrêtent toute la chaîne
La maintenance préventive ne doit pas dépendre d’un trou dans le planning, car ce trou n’arrive presque jamais. Prévoir des créneaux courts et réguliers pour les tests de buses, nettoyages, contrôles d’alignement, entretien des rails, remplacement des lames et vérification des températures permet d’éviter les interventions plus lourdes en pleine production.
Les pièces d’usure et accessoires critiques méritent une attention particulière. Une lame de découpe, un racleur, un capteur, un kit de maintenance ou une pièce de guidage indisponible peut immobiliser un équipement dont dépendent plusieurs commandes. La bonne décision dépend du parc, de l’âge des machines, de la fréquence d’utilisation et du délai d’approvisionnement. Pour les références qui bloquent directement la production, disposer d’un stock de sécurité est souvent plus rentable qu’un arrêt imprévu.
Le même raisonnement s’applique aux sauvegardes de paramètres et de profils RIP. Lors d’un changement de poste, d’une panne informatique ou d’une mise à jour, retrouver rapidement les configurations validées évite de repartir à zéro. Documentez les réglages qui fonctionnent : média, chauffe, passes, profils, tension, paramètres de découpe et procédures de contrôle. Cette capitalisation réduit la dépendance à une seule personne expérimentée.
Piloter avec quelques indicateurs utiles
Un tableau de bord d’atelier n’a pas besoin d’être complexe. Il doit permettre de décider vite. Suivez le délai moyen entre la validation BAT et l’expédition, le pourcentage de réimpressions, le taux de travaux livrés dans les délais, le temps d’arrêt par équipement et la valeur des chutes matière. Ces données mettent en évidence les pertes que le chiffre d’affaires seul ne montre pas.
Analysez les incidents chaque semaine avec l’équipe. Si une même erreur revient, la réponse ne doit pas être uniquement « faire plus attention ». Il faut modifier le point de contrôle, le libellé du dossier, le rangement matière, le préréglage RIP ou la procédure de validation. Un flux fiable repose sur une organisation qui rend l’erreur difficile, pas sur des rappels répétés.
Enfin, impliquez les opérateurs dans les ajustements. Ce sont eux qui voient les manipulations inutiles, les consommables mal placés et les informations manquantes. Une amélioration qui réduit deux déplacements par commande ou évite une vérification manuelle peut sembler modeste. Répétée sur des dizaines de dossiers, elle libère du temps pour produire, contrôler et livrer correctement.
Pour sécuriser ces gains, l’équipement, le logiciel, les consommables et le support doivent être pensés comme un ensemble. Asky Print France accompagne cette continuité avec des références professionnelles et une assistance réactive lorsque l’atelier ne peut pas se permettre d’attendre. Commencez par le point qui bloque le plus souvent votre production : une action ciblée, mesurée sur une semaine, apporte généralement plus qu’une réorganisation complète imposée d’un seul coup.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?