21
Sep
Résoudre le banding textile en production
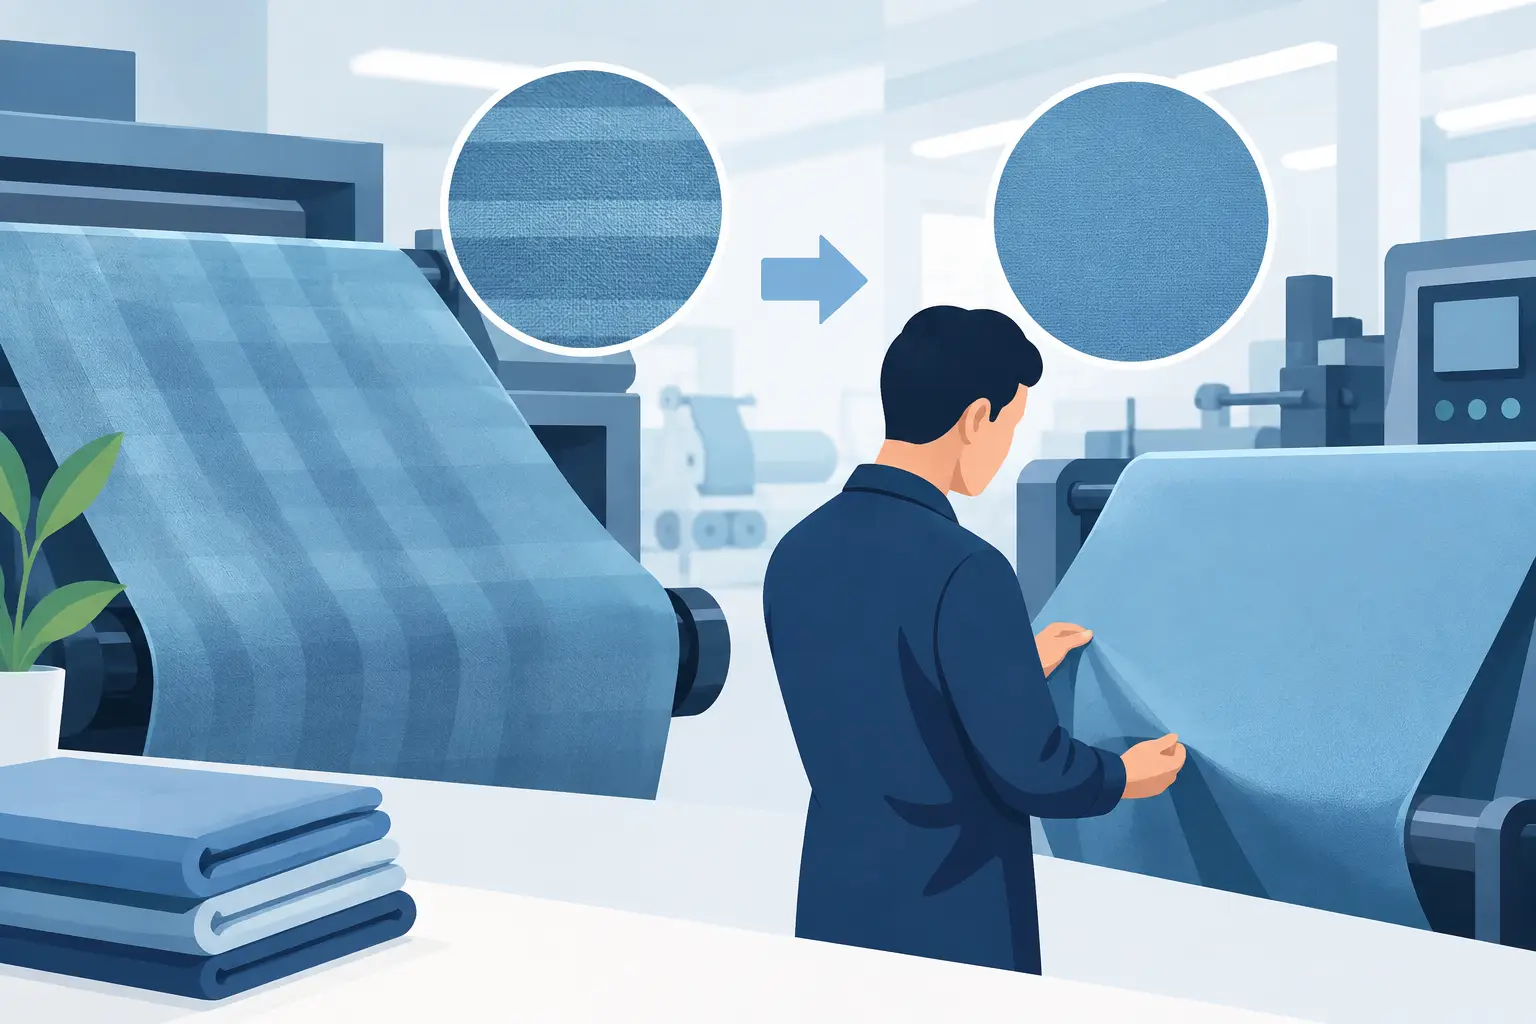
Une bande claire dans un aplat noir, une variation de densité sur un rouleau de polyester ou des lignes répétitives après calandrage suffisent à rendre une commande textile non conforme. Pour résoudre le banding textile sans multiplier les essais coûteux, il faut isoler la cause avant de toucher aux réglages. Le défaut peut venir de la tête, de l’alimentation matière, de l’encre, du profil RIP ou du procédé de transfert. Chaque origine laisse des indices différents.
Le réflexe le plus rentable consiste à travailler avec un fichier de test court, un média connu et un réglage de référence. Modifier simultanément la qualité d’impression, la température, le profil ICC et les passes ne fait que masquer le diagnostic. En atelier, une méthode progressive réduit les mètres de tissu perdus et évite d’immobiliser inutilement la machine.
Identifier le type de banding textile
Le banding désigne une rupture visuelle régulière ou aléatoire dans une zone imprimée. Sur textile, il devient particulièrement visible dans les aplats, les dégradés doux et les teintes foncées. Il peut apparaître directement à l’impression, seulement après séchage, ou après le passage en calandre dans un flux sublimation.
Un banding horizontal suit généralement l’avance du média et la direction des passes. Il oriente le contrôle vers les buses, la hauteur de tête, le nombre de passes, le séchage inter-passes ou l’entraînement du textile. Un banding vertical peut davantage évoquer des buses défaillantes, un défaut de compensation bidirectionnelle, un problème de profil ou une instabilité dans l’alimentation en encre.
La régularité est déterminante. Une ligne qui revient à intervalle constant correspond souvent à un paramètre mécanique ou logiciel répétitif. Des marques irrégulières, qui changent d’un tirage à l’autre, font plutôt suspecter une alimentation en encre, une contamination de tête, une hygrométrie défavorable ou un média instable.
Commencer par un test de buses et un aplat de contrôle
Avant toute production, imprimez un contrôle de buses puis un aplat noir, cyan, magenta et jaune sur une longueur suffisante pour observer le comportement de la machine. Comparez le résultat avec un support validé précédemment. Un test de buses acceptable mais un aplat rayé n’exclut pas un problème de tête : certaines buses peuvent dériver sous charge, notamment à haute vitesse ou avec une couverture d’encre élevée.
Sur une imprimante textile directe, observez le résultat avant et après fixation. Sur un flux sublimation, contrôlez l’impression papier puis le textile après transfert. Si le défaut n’apparaît qu’après calandrage, l’imprimante n’est probablement pas la première cause à traiter.
Diagnostiquer la cause avant de régler le RIP
Un nettoyage intensif ou le passage immédiat en qualité maximale peut dépanner ponctuellement, mais ce n’est pas une correction durable. La bonne décision dépend du symptôme observé et de son moment d’apparition.
- Buses manquantes ou déviées : les lignes se répètent souvent à chaque passe et suivent une couleur précise. Vérifiez le test de buses, l’état de la station de maintenance, les essuie-têtes, les cap tops et les dampers selon la technologie machine.
- Avance média instable : les bandes sont horizontales, espacées de façon régulière et plus visibles sur les aplats. Contrôlez tension, rouleaux presseurs, système d’entraînement, compensation d’avance et planéité du tissu ou du papier de transfert.
- Réglage d’impression inadapté : des bandes apparaissent surtout en mode rapide, avec peu de passes ou en bidirectionnel. Augmentez les passes et testez l’unidirectionnel pour déterminer si la calibration est en cause.
- Encre, média ou environnement : une variation aléatoire peut provenir d’une encre mal homogénéisée, d’un lot de média différent, d’une absorption excessive ou d’une température et d’une hygrométrie hors plage.
La température de l’atelier a un effet concret sur la viscosité des encres et le comportement des fibres. Une machine réglée sur un média stocké dans un local froid peut produire un défaut intermittent dès les premières heures. Laissez les rouleaux et les encres s’acclimater à l’environnement de production, en suivant les recommandations du fabricant.
Vérifiez également le sens d’enroulement et la tension du média. Un textile extensible ou un papier sublimation chargé en humidité peut varier en largeur pendant l’impression. La correction d’avance effectuée sur un support stable ne sera alors plus valable. Dans ce cas, l’objectif n’est pas de forcer davantage la tension, mais de stabiliser le média et de reprendre une calibration adaptée.
Résoudre le banding textile par étapes
La première étape est mécanique et doit rester simple : effectuez un contrôle de buses, puis un nettoyage normal uniquement si le test le justifie. Répétez le contrôle. Si les manques persistent toujours au même endroit, inspectez les éléments de maintenance et l’alimentation en encre. Les nettoyages puissants à répétition consomment de l’encre, sollicitent la station de maintenance et peuvent retarder le vrai diagnostic.
Ensuite, passez temporairement sur un mode avec davantage de passes. Si les bandes diminuent nettement, le problème est lié à la couverture entre passes, au séchage ou à la vitesse. Une hausse du nombre de passes améliore la qualité, mais réduit le débit. Pour une production longue, cherchez donc le meilleur compromis entre cadence, densité et stabilité plutôt que de conserver systématiquement le mode le plus lent.
Testez ensuite l’impression unidirectionnelle. Si le défaut disparaît, lancez ou reprenez la calibration bidirectionnelle. Ce réglage est particulièrement sensible après un déplacement de machine, un changement de température, une intervention sur les têtes ou un passage à une autre résolution. Il ne faut pas corriger un défaut de buses par une compensation bidirectionnelle : les deux phénomènes peuvent se cumuler, mais ne se traitent pas de la même façon.
Enfin, réalisez une calibration d’avance média sur le support réellement utilisé. Le réglage doit être associé à la combinaison complète : imprimante, encre, profil, résolution, média et conditions de séchage. Une compensation créée pour un papier léger ne peut pas être transposée telle quelle à un papier sublimation haute charge ou à un textile direct enduit.
Contrôler le RIP et le profil ICC
Le RIP intervient directement dans la formation des passes, la limite d’encrage, le tramage et la gestion des couleurs. Un profil ICC inadapté peut créer un aplat trop chargé, qui sèche mal et accentue visuellement les raccords entre passes. À l’inverse, une limite d’encre trop basse peut donner des zones de densité insuffisante.
Revenez d’abord à un profil validé par le fabricant du média ou déjà éprouvé dans votre atelier. Contrôlez la résolution, le mode de tramage, le nombre de passes et le réglage d’overprint si votre flux le propose. Ne modifiez qu’un paramètre à la fois et archivez le résultat. Cette discipline évite de perdre un réglage stable après une mise à jour RIP ou l’ajout d’un nouveau média.
Sur les dégradés, surveillez aussi le lissage et la génération de noir. Un défaut perçu comme du banding peut parfois être un effet de tramage ou une transition de séparation mal gérée. Imprimez le même fichier avec un dégradé neutre et avec les canaux séparés pour distinguer un problème colorimétrique d’un défaut matériel.
Ne pas oublier la fixation et le transfert
En sublimation, une pression irrégulière, une couverture de feutre fatiguée, une température non homogène ou une vitesse de calandre mal adaptée peuvent révéler ou amplifier des bandes déjà discrètes sur le papier. Contrôlez la régularité de chauffe sur la largeur utile, l’état du tapis et la stabilité de la tension entre papier et textile.
En impression directe sur textile, le prétraitement, l’humidité résiduelle et la fixation peuvent modifier l’aspect d’un aplat. Si la bande n’est visible qu’après cuisson, vérifiez la quantité et l’homogénéité du prétraitement, puis les paramètres de presse ou de tunnel. Le meilleur réglage d’impression ne compensera pas une préparation de support irrégulière.
Mettre en place une prévention utile
La prévention repose moins sur des opérations lourdes que sur une routine suivie. Conservez des mires de référence, notez les paramètres validés par média et effectuez les contrôles de buses selon la fréquence réelle d’utilisation. Sur les machines à faible volume, les périodes d’arrêt demandent une vigilance particulière sur les têtes et la station de maintenance.
Planifiez aussi le remplacement des consommables d’entretien avant qu’ils ne deviennent une cause de panne. Un essuie-tête saturé, un cap top usé ou un filtre d’encre en fin de cycle peut dégrader progressivement la qualité sans générer d’alarme immédiate. Pour les ateliers qui doivent sécuriser une production continue, disposer des pièces et consommables compatibles en stock réduit fortement le temps de réaction. Asky Print France peut accompagner ce besoin, de l’identification de la référence au support technique.
Quand le défaut persiste après ces contrôles, évitez de lancer une série complète pour « voir si cela passe ». Gardez le dernier test, notez le média, les encres, le mode RIP et les conditions d’atelier : ces éléments permettent à un technicien d’aller directement au bon point de contrôle et de remettre votre production sur un niveau de qualité exploitable.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?