27
Sep
Test presse transfert pneumatique en atelier
Une presse peut afficher 160 °C et 5 bars, puis produire un marquage incomplet sur une série de 50 sweats. Le test presse transfert pneumatique sert précisément à éviter ce décalage entre les valeurs annoncées et le résultat réellement obtenu sur le textile. Pour un atelier de personnalisation, il ne s’agit pas d’un contrôle théorique : c’est une méthode directe pour réduire les rebuts, fiabiliser les réglages et préserver les délais de livraison.
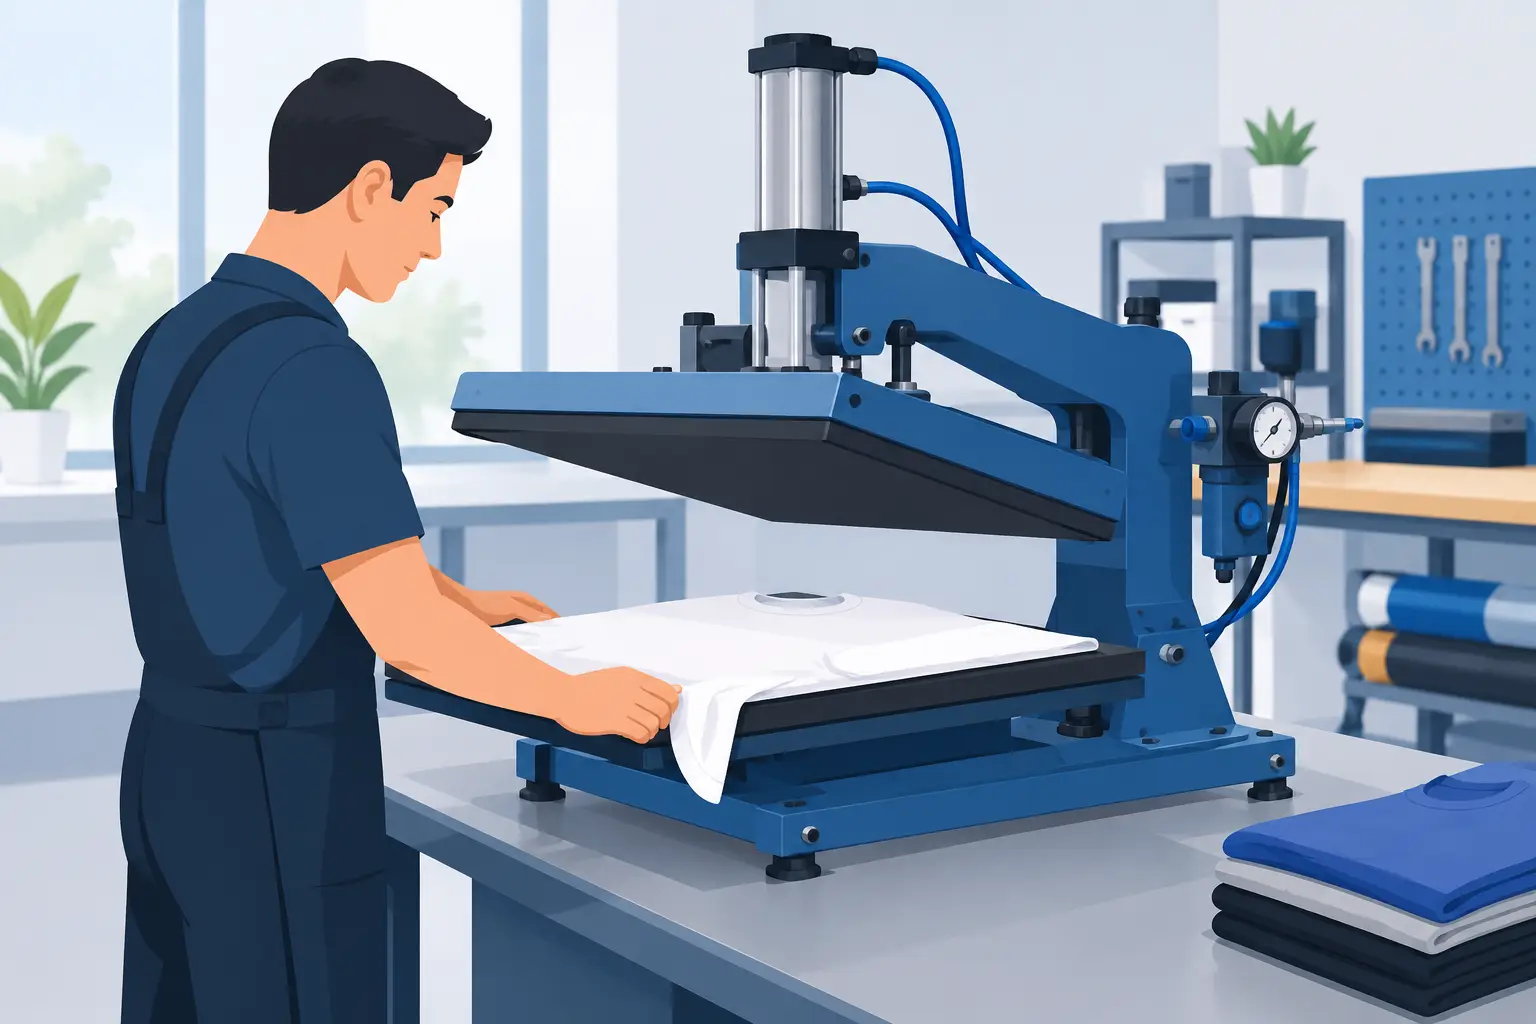
Une presse pneumatique apporte une force régulière et limite la fatigue opérateur, surtout en production intensive. Cette régularité n’est toutefois acquise que si la pression, la température, le temps de pose et le parallélisme du plateau sont contrôlés ensemble. Tester la machine avant une nouvelle production, après une maintenance ou à l’arrivée d’un nouveau film évite de découvrir un défaut au moment du contrôle qualité final.
Pourquoi tester une presse à transfert pneumatique ?
La force pneumatique est un avantage opérationnel, mais elle ne dispense pas de validation. La pression affichée sur le manomètre correspond à l’alimentation en air du système. Elle ne garantit pas, à elle seule, la pression effectivement exercée sur toute la surface du plateau. Une fuite, un régulateur mal calibré, un plateau légèrement désaxé ou une mousse compressée peuvent modifier le résultat.
Sur un transfert DTF, un flex, un flocage ou un papier de sublimation, quelques secondes ou quelques degrés d’écart suffisent à créer un défaut. Selon le procédé, on peut constater une adhésion insuffisante, un effet de brillance non souhaité, une migration de teinture, une texture écrasée ou un décollement après lavage. La machine fonctionne, mais le réglage de production n’est pas encore validé.
Le contrôle est particulièrement utile dans trois situations : lors de l’installation d’une presse, après le remplacement d’un élément chauffant ou d’un vérin, et avant de lancer une commande exigeante. Les textiles techniques, les tissus épais, les supports irréguliers et les grandes surfaces de marquage demandent aussi une attention renforcée.
Les conditions à réunir avant le test
Commencez par stabiliser l’environnement de travail. La presse doit être installée sur un support plan, alimentée avec l’air comprimé recommandé par le fabricant et raccordée à un réseau correctement entretenu. Une alimentation humide ou chargée en particules peut affecter à terme les composants pneumatiques. Le filtre-régulateur doit être purgé et réglé selon la configuration attendue.
Laissez la presse atteindre sa température de consigne, puis maintenez-la fermée quelques cycles à vide. Un affichage numérique peut atteindre rapidement 150 °C, tandis que la plaque chauffante a encore besoin de temps pour homogénéiser sa chaleur. Cette phase de stabilisation est souvent négligée au démarrage de l’atelier.
Préparez ensuite les éléments du test : un thermomètre de contact ou des bandes thermosensibles, un chronomètre fiable, des échantillons du textile final et le consommable qui sera réellement utilisé. Tester un film DTF sur coton blanc lisse ne valide pas automatiquement une production sur hoodie foncé, polyester ou coton avec coutures proches de la zone de pressage.
Contrôler la température réelle du plateau
La température est le premier point à mesurer, car c’est le réglage le plus visible et parfois le plus trompeur. Relevez la température au centre du plateau, puis dans les quatre zones proches des angles. Réalisez la mesure après stabilisation, presse ouverte, puis vérifiez si nécessaire à l’ouverture après un cycle. L’objectif n’est pas une valeur identique au dixième de degré, mais une homogénéité compatible avec la tolérance du consommable.
Un écart faible peut être acceptable sur un transfert tolérant. Il devient critique pour certains films, poudres DTF ou papiers de sublimation. Si un angle est nettement plus froid, une compensation de température globale peut corriger le centre tout en surchauffant le reste de la plaque. La bonne décision est alors d’identifier la cause : résistance fatiguée, sonde mal positionnée, isolation, câblage ou régulation.
Conservez les relevés dans une fiche machine. Ils permettent de comparer le comportement de la presse dans le temps et de repérer une dérive avant qu’elle ne génère une série de pièces non conformes.
Vérifier le temps réellement appliqué
Le minuteur doit déclencher avec régularité, mais le temps utile dépend aussi de la fermeture réelle de la presse. Sur certains équipements, le décompte commence avant que la pression de contact soit totalement établie. Contrôlez plusieurs cycles au chronomètre, avec le même empilage textile que celui prévu en production.
Le temps affiché n’est jamais à interpréter isolément. Une pose de 12 secondes à pression insuffisante ne donnera pas le même résultat qu’une pose de 12 secondes avec une pression uniforme. À l’inverse, augmenter systématiquement le temps pour compenser un défaut de pression peut endommager le support ou altérer les couleurs.
Tester la pression et le parallélisme
Pour une presse pneumatique, le manomètre donne un repère de réglage, pas un certificat de résultat. Effectuez plusieurs fermetures successives avec un échantillon de référence placé au centre, puis dans les zones les plus éloignées. Observez l’empreinte laissée par le consommable, le rendu des détails fins et l’adhésion après refroidissement selon les préconisations du film.
Le test le plus parlant consiste à travailler avec une feuille de contrôle de pression ou, à défaut, avec des bandes de papier disposées à différents endroits du plateau. À fermeture identique, les bandes doivent opposer une résistance cohérente lorsqu’on tente de les retirer. Une différence nette entre l’avant, l’arrière ou les côtés signale souvent un défaut de parallélisme, une mousse usée ou une table inférieure déformée.
Le textile lui-même modifie la pression. Une polaire épaisse, une fermeture éclair, une couture, une poche ou une capuche créent des différences de niveau. Dans ce cas, ne cherchez pas à résoudre le problème uniquement avec la pression d’air. Utilisez un coussin de pressage adapté, repositionnez le vêtement ou isolez la zone de marquage afin d’obtenir une surface stable.
Valider le transfert dans des conditions de production
Une fois température, durée et pression contrôlées, réalisez un essai complet. Respectez le prépressage, le pelage à chaud ou à froid et le pressage de finition si le consommable le demande. Examinez la netteté des contours, la densité des aplats, la tenue des détails et l’absence de zones mates ou insuffisamment fusionnées.
Ne validez pas un réglage après une seule pièce. Produisez au moins trois essais consécutifs, en alternant si possible les positions sur le plateau. Cette répétition permet de vérifier la stabilité du cycle pneumatique et de détecter un défaut qui apparaît lorsque la presse enchaîne les ouvertures et fermetures.
Le test de lavage reste la référence pour les applications textile durables. Attendez le délai recommandé par le fabricant du transfert, lavez l’échantillon selon l’usage prévu du vêtement, puis contrôlez l’adhérence, la fissuration et la migration éventuelle. Pour une production professionnelle, un transfert visuellement réussi à la sortie de presse n’est qu’une validation partielle.
Interpréter les défauts sans perdre de temps
Un transfert qui se décolle de manière uniforme oriente d’abord vers un manque de chaleur, de durée ou de pression. Si le décollement se situe toujours au même endroit, recherchez plutôt une zone froide ou un défaut de pression localisé. Une surface excessivement brillante peut traduire une température ou un temps trop élevés, mais aussi une pression mal adaptée à la finition recherchée.
La migration sur polyester teinté est un cas à part. Augmenter la pression ou prolonger la pose ne résout généralement pas le problème. Il faut vérifier la compatibilité du film ou de l’encre avec le textile, envisager un bloqueur de migration et reproduire le test après lavage. De même, une marque de plateau sur un tissu sensible demande souvent un réglage de protection ou une diminution de la pression, pas une correction de température.
Lorsqu’une anomalie persiste, isolez une variable à la fois. Modifiez d’abord la température, puis la durée, puis la pression. Changer les trois paramètres simultanément rend le diagnostic impossible et allonge les temps d’essai.
Mettre en place une routine de contrôle utile
Le meilleur protocole est celui que l’équipe peut appliquer sans ralentir la production. Une fiche simple peut indiquer la référence de la presse, le textile, le consommable, la température réelle relevée, le réglage du manomètre, le temps, le résultat visuel et la date. Ajoutez le nom de l’opérateur lorsqu’un réglage est destiné à être reproduit sur une commande récurrente.
Prévoyez un contrôle complet à la mise en service, après toute intervention technique et à fréquence régulière selon le volume d’utilisation. Entre deux contrôles, une vérification rapide sur échantillon avant les grosses séries reste une assurance peu coûteuse. Sur une presse fortement sollicitée, surveillez aussi l’état du tapis ou de la mousse, les raccords pneumatiques, l’absence de fuite et la cohérence du cycle de fermeture.
Asky Print France accompagne les ateliers qui doivent maintenir leur cadence avec des équipements, consommables et pièces adaptés aux contraintes de production. Si les résultats du test révèlent une dérive persistante, mieux vaut planifier le diagnostic avant qu’une petite variation de pression ou de chaleur ne devienne un arrêt d’atelier.
Une presse pneumatique bien réglée ne se juge pas à son écran ni à son manomètre. Elle se juge à la répétabilité du marquage, pièce après pièce, et à la confiance avec laquelle l’opérateur peut lancer la production suivante.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?