3
Oct
Intégration CNC signalétique pour ateliers exigeants
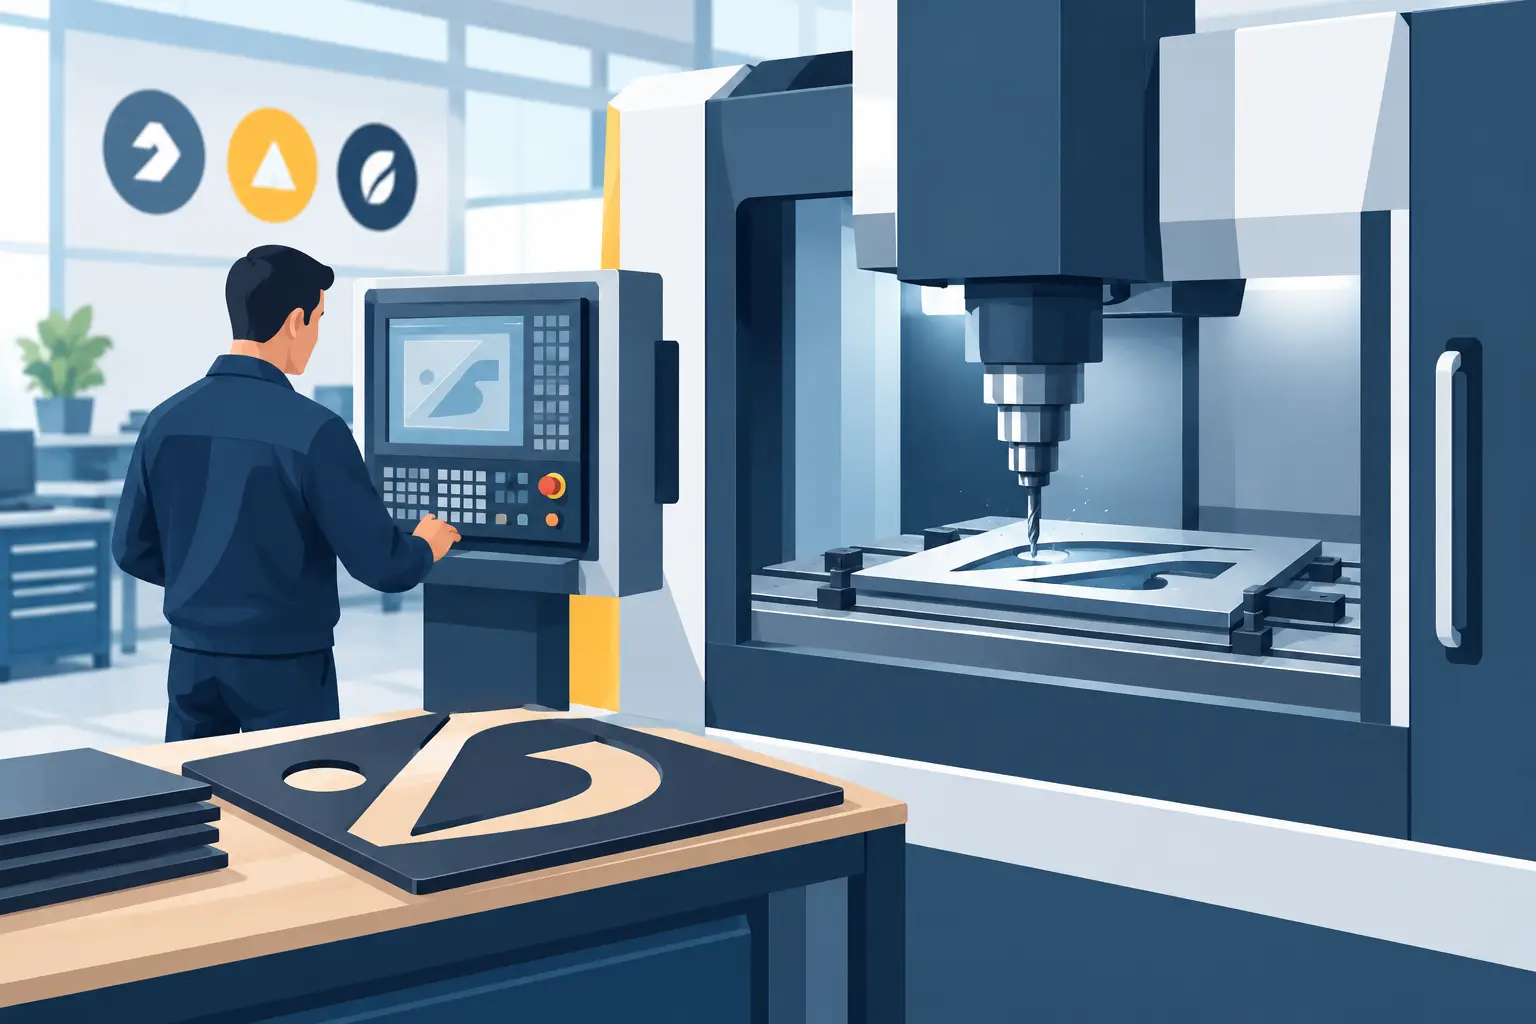
Une plaque Dibond mal fraisée, une découpe PVC qui arrache ou un panneau trop grand pour passer sur la table peuvent faire perdre une demi-journée de production. L’intégration CNC signalétique ne consiste donc pas seulement à ajouter une fraiseuse dans l’atelier. Elle doit sécuriser les finitions, accélérer les délais et permettre de produire des formats ou des matières jusque-là sous-traités.
Pour un imprimeur grand format, une agence de fabrication ou un atelier de marquage, la CNC devient réellement rentable lorsqu’elle s’insère dans un flux cohérent : fichiers préparés correctement, supports identifiés, outils disponibles, aspiration dimensionnée et opérateurs formés. La machine est un maillon de production, pas un équipement isolé.
Pourquoi intégrer une CNC à la production signalétique
L’impression grand format seule répond à une grande partie des demandes. Mais dès qu’un client attend une enseigne découpée à la forme, des lettres relief, une plaque gravée, un panneau composite usiné ou une série de supports rigides contrecollés, la finition devient le point critique. Externaliser reste pertinent pour les faibles volumes ou des opérations très spécifiques. En revanche, sur des travaux récurrents, la sous-traitance ajoute des délais, des coûts logistiques et une dépendance difficile à gérer en urgence.
Une CNC permet de reprendre la main sur la découpe, le fraisage, le rainurage, le perçage et, selon la configuration, la gravure. Elle ouvre aussi des possibilités commerciales concrètes : habillage de point de vente, signalétique directionnelle, plaques professionnelles, présentoirs, lettrage découpé, panneaux de chantier, éléments d’exposition et façades légères.
Le gain ne se mesure pas uniquement en mètres carrés produits. Il se voit dans la capacité à accepter une commande tardive, à corriger rapidement un fichier ou à livrer une signalétique complète sans multiplier les intervenants. Pour les clients B2B, cette réactivité pèse souvent autant que le prix.
Préparer l’intégration CNC signalétique avant l’achat
La première question n’est pas « quelle fraiseuse choisir ? », mais « quels travaux doivent sortir de l’atelier ? ». Une machine destinée principalement à détourer du Forex imprimé n’a pas les mêmes contraintes qu’un équipement destiné à usiner de l’aluminium composite, de l’acrylique épais ou du bois. Format utile, puissance de broche, système de vide, passage sous portique, changeur d’outils et aspiration doivent être définis à partir des applications réelles.
Partir des matières et des formats vendus
Analysez les douze derniers mois de production. Identifiez les matériaux sous-traités, les dimensions les plus fréquentes, les épaisseurs, les quantités et les opérations demandées. Cette lecture évite deux erreurs coûteuses : acheter une table trop petite pour les formats standards de l’atelier ou surdimensionner la machine pour des usages qui resteront occasionnels.
Le Dibond, le PVC expansé, le PMMA, le contreplaqué, les panneaux alvéolaires et les stratifiés n’imposent pas la même vitesse d’avance ni les mêmes fraises. Une fraise universelle n’existe pas. Le choix des outils conditionne directement l’état des chants, la durée de cycle et le taux de rebut.
La fixation mérite le même niveau d’attention. Une table à dépression est très efficace pour les panneaux plans et les séries répétitives, à condition que la pompe à vide soit adaptée aux matériaux poreux ou aux petites pièces. Pour certains travaux, un maintien mécanique, un martyr ou des ponts de maintien seront nécessaires. Une pièce qui bouge en cours d’usinage peut abîmer le support, la fraise et la table.
Prévoir l’environnement de la machine
Une CNC productive a besoin d’espace autour d’elle. Il faut anticiper le chargement des plaques, la sortie des pièces, le stockage des chutes, l’accès pour la maintenance et la circulation des opérateurs. Installer une table dans un espace trop contraint ralentit les manipulations et augmente le risque de rayures sur les panneaux imprimés.
L’aspiration n’est pas un accessoire. Les copeaux de PVC, d’aluminium composite, de bois ou d’acrylique doivent être évacués efficacement pour préserver la qualité de coupe, la visibilité de l’opérateur et la propreté de l’atelier. Vérifiez également l’alimentation électrique, la puissance disponible, le niveau sonore et les exigences de sécurité liées aux matières usinées.
Construire un flux fiable entre impression et usinage
La meilleure CNC ne corrigera pas un fichier imprécis. Dans un environnement signalétique, l’intégration réussie repose sur une chaîne continue entre la création graphique, le RIP, l’impression, le contrecollage éventuel, la préparation FAO et l’usinage.
Normaliser les fichiers dès le devis
Les tracés de découpe doivent être distincts des visuels, fermés, propres et positionnés avec précision. Les petits rayons, les angles intérieurs et les détails trop fins doivent être validés avant la mise en production. Certains motifs sont réalisables en impression ou en découpe vinyle, mais pas avec une fraise du diamètre prévu.
Pour les panneaux imprimés puis fraisés, les repères de positionnement sont essentiels. Selon le matériel et le logiciel utilisés, une caméra, des repères imprimés ou un calage mécanique permettent de compenser les légers décalages entre impression et découpe. Cette étape est particulièrement utile pour les panneaux à la forme, les séries de plaques et les travaux recto verso.
La préparation FAO doit aussi intégrer les paramètres de production : diamètre et type de fraise, vitesse de rotation, avance, profondeur de passe, rampes d’entrée, ponts de maintien et ordre des opérations. Un programme bien préparé limite les reprises manuelles. Il protège aussi la matière, notamment sur les supports de forte valeur ou les impressions déjà laminées.
Organiser les matières, outils et consommables
Une CNC qui s’arrête faute de fraise adaptée ou de martyr disponible devient une source de retard. Les ateliers les plus efficaces tiennent un stock minimum d’outils par application et référencent clairement les réglages validés. La même logique s’applique aux feuilles de protection, rubans de maintien, plaques martyres, pinces et consommables d’aspiration.
Les réglages ne doivent pas rester dans la mémoire d’un seul opérateur. Créez des fiches simples par matériau : épaisseur, outil, vitesse de rotation, avance, profondeur de passe, stratégie de coupe et remarques qualité. Elles réduisent le temps de réglage lors d’un changement d’équipe et facilitent l’intégration d’un nouveau technicien.
Réglages CNC pour une signalétique propre et vendable
Un chant propre ne dépend jamais d’un seul paramètre. Si le PVC fond ou s’arrache, si l’aluminium présente des bavures ou si l’acrylique blanchit, il faut regarder l’ensemble outil, rotation, avance, fixation et évacuation des copeaux. Augmenter la vitesse de broche sans ajuster l’avance peut chauffer inutilement la matière. À l’inverse, une avance trop agressive peut entraîner des vibrations et une casse de fraise.
Avant une série, réalisez une pièce test dans une chute du même matériau. Vérifiez le contour, les angles, les perçages, la profondeur de gravure et l’état de surface. Cette précaution prend quelques minutes et évite de compromettre une plaque entière imprimée ou un lot de panneaux coûteux.
La qualité finale se joue aussi après l’usinage. Ébavurage, nettoyage, contrôle dimensionnel, pose d’entretoises ou protection de transport doivent être prévus dans le temps de fabrication. Une pièce bien fraisée mais livrée rayée ou avec des chants mal finis dégrade immédiatement la perception du client.
Mesurer la rentabilité sans se limiter au prix machine
Le retour sur investissement dépend du volume récupéré en interne, mais aussi du temps gagné sur les échanges, le transport et les retouches. Calculez le coût complet d’une opération sous-traitée : prix fournisseur, emballage, transport, délai, manutention et risque de non-conformité. Comparez-le au coût interne incluant matière, temps opérateur, usure des fraises, énergie et amortissement.
Il faut cependant rester lucide. Une CNC ne remplace pas toujours un partenaire spécialisé, notamment pour les très grands volumes, les matériaux complexes ou les usinages nécessitant une finition industrielle particulière. L’objectif est de conserver en interne les productions stratégiques, urgentes et répétitives, tout en gardant une capacité de sous-traitance pour les pics d’activité.
Le choix du fournisseur compte enfin autant que la fiche technique. Disponibilité des pièces, conseils sur les outils, installation, formation, maintenance et rapidité d’intervention conditionnent la continuité de production. Pour un atelier, une machine immobilisée représente des commandes reportées, pas seulement une panne technique.
Une intégration CNC réussie commence par une première application rentable et maîtrisée, par exemple le détourage de panneaux imprimés ou la fabrication de plaques sur mesure. Une fois les réglages stabilisés, les gammes documentées et l’équipe à l’aise, la machine peut progressivement absorber des travaux plus complexes sans mettre en danger le planning quotidien.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?