11
Oct
Pourquoi votre traceur imprime de travers ?
Un rouleau qui dérive de quelques millimètres à chaque mètre peut rapidement devenir une perte de temps, de média et de marge. Si vous cherchez pourquoi traceur imprime de travers, le défaut ne vient pas forcément de la tête d’impression. Dans la majorité des cas, il faut regarder la trajectoire du support, son chargement, la pression des galets ou le paramétrage du fichier avant d’envisager une panne machine.
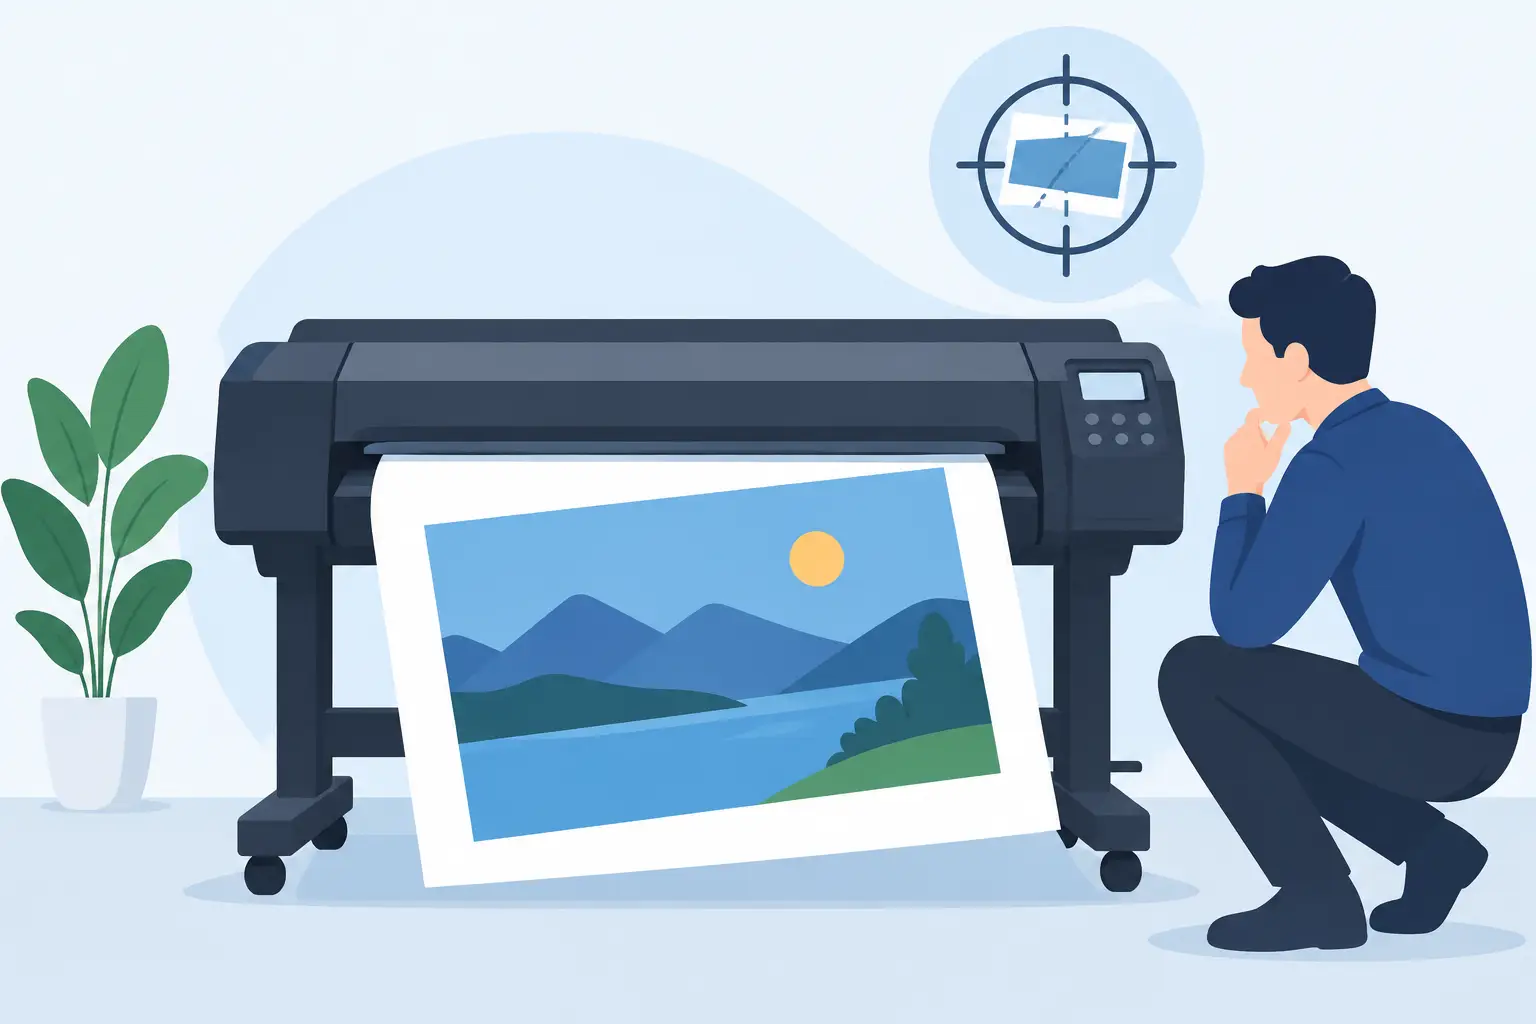
Sur un plan CAD, un décalage léger peut rendre une cote inexploitable. En signalétique, il compromet une découpe au contour, une lamination ou une pose. En production textile et DTF, il perturbe l’alignement des repères. Le bon réflexe consiste donc à identifier si le média se met réellement de biais dans le traceur ou si l’impression paraît inclinée alors que l’avance du support est correcte.
Pourquoi votre traceur imprime de travers : le premier diagnostic
Avant de démonter ou de recalibrer quoi que ce soit, observez le support pendant les premières dizaines de centimètres. Marquez discrètement son bord à l’entrée de la machine et contrôlez sa position après un mètre d’avance. Si le bord se rapproche progressivement d’un côté du châssis, le problème est mécanique ou lié au chargement. Si le support reste parfaitement dans l’axe mais que les traits imprimés sont obliques, la cause est plus probablement logicielle, liée au RIP, au pilote ou au fichier source.
Faites ensuite un test simple avec un rouleau propre, de largeur connue, et un motif comportant des lignes parallèles aux bords. Évitez de conclure sur la base d’un seul matériau. Un papier couché, un vinyle monomère souple et une bâche lourde ne réagissent pas de la même manière aux galets, à la tension et à l’humidité.
Cette distinction évite deux erreurs coûteuses : remplacer une pièce alors qu’un mauvais chargement suffit à expliquer la dérive, ou corriger le fichier alors que le rouleau se décale réellement pendant l’impression.
Le chargement du rouleau reste la cause la plus fréquente
Un support mal engagé peut paraître droit au départ, puis dériver à mesure que le traceur avance. Cela arrive notamment lorsque le bord du média n’est pas parfaitement parallèle au repère de chargement, que le rouleau n’est pas positionné à l’équerre sur son axe, ou que le matériau a été enroulé de façon irrégulière par le fournisseur ou après une reprise de production.
Déchargez le rouleau, vérifiez son bord d’attaque et rechargez-le sans forcer. Le support doit arriver droit, sans tension latérale. Sur les machines équipées d’un levier de serrage, contrôlez que celui-ci est bien verrouillé avant le lancement. Sur les modèles avec détection automatique, ne vous fiez pas uniquement à l’assistant de chargement : un contrôle visuel des bords reste utile, surtout sur les longs tirages.
La qualité de l’enroulement compte également. Un rouleau télescopé, dont une extrémité dépasse, créera une traction différente entre les deux côtés. Recouper proprement le bord d’attaque peut dépanner. Si le rouleau est fortement déformé ou présente un noyau endommagé, le remplacer est souvent plus rentable que de multiplier les arrêts et les réimpressions.
Vérifier les galets presseurs et leur position
Les galets presseurs maintiennent le média contre les rouleaux d’entraînement. S’ils sont mal répartis, encrassés, usés ou positionnés sur une zone non adaptée, le support peut avancer plus vite d’un côté que de l’autre.
Respectez les repères prévus par le constructeur. Un galet placé trop près du bord, sur une zone perforée, sur une surépaisseur ou sur une partie ondulée du support n’assure pas une pression homogène. À l’inverse, retirer trop de galets pour éviter une marque peut réduire la stabilité d’un film fin. Le bon réglage dépend de la largeur, de l’épaisseur et de la rigidité du média.
Nettoyez les rouleaux d’entraînement et les galets avec le produit recommandé pour votre machine. Des résidus d’adhésif, de poussière de papier, d’encre ou de plastifiant réduisent l’adhérence. N’utilisez pas un solvant agressif sans validation constructeur : il peut dégrader les caoutchoucs, les capteurs ou les pièces plastiques.
Tension du média, système d’enroulement et environnement atelier
Sur les productions longues, la dérive peut n’apparaître qu’après plusieurs mètres. Dans ce cas, regardez le système de reprise. Un enrouleur mal aligné ou réglé avec une tension excessive tire le support vers un côté. Le problème est particulièrement visible sur les films souples, les bâches et certains papiers photo.
L’enrouleur doit accompagner l’avance du traceur, pas la contraindre. Vérifiez l’alignement du noyau, la position des flasques et le sens de rotation. Testez une impression courte sans enrouleur si votre flux le permet. Si le défaut disparaît, vous avez isolé la source.
L’humidité et la température de l’atelier peuvent aussi modifier le comportement du support. Un papier qui a absorbé l’humidité gondole et perd en stabilité. Un vinyle stocké trop froid devient plus rigide au déroulement. Laissez les consommables s’acclimater dans la zone de production et stockez-les verticalement ou selon les préconisations du fabricant. Ce n’est pas un détail sur des travaux de précision ou des rouleaux de grande largeur.
Quand le défaut vient du fichier, du pilote ou du RIP
Si le support avance droit, mais que l’impression sort inclinée ou décalée, inspectez la chaîne numérique. Une page définie dans un mauvais sens, une rotation appliquée dans le pilote, un format de média incorrect ou une option de mise à l’échelle peuvent donner l’impression que le traceur imprime de travers.
Dans un flux CAD, vérifiez l’orientation du plan, les unités, la zone imprimable et l’échelle dans le logiciel source comme dans le pilote. Dans un flux de signalétique ou de production, contrôlez le média sélectionné dans le RIP, la largeur utile, les marges et les paramètres de rotation ou de nesting. Un préréglage créé pour une autre machine ou une autre largeur de rouleau peut générer des résultats trompeurs.
Imprimez le motif de test interne du traceur si cette fonction est disponible. Si ce motif est droit alors que votre fichier ne l’est pas, la machine n’est probablement pas en cause. Reprenez alors le PDF, le fichier vectoriel, le pilote et la file du RIP. Si le motif interne dérive lui aussi, revenez aux contrôles mécaniques.
Calibrage d’avance et précision dimensionnelle
Ne confondez pas une dérive latérale avec un mauvais calibrage d’avance média. Un calibrage incorrect produit surtout une longueur imprimée trop courte ou trop longue, parfois un banding ou une répétition de motif mal raccordée. Il ne fait pas habituellement migrer le rouleau de gauche à droite.
Cela dit, après un changement de média important, réaliser le calibrage recommandé reste pertinent. Un support épais, texturé ou très souple nécessite parfois un profil spécifique, une aspiration adaptée et des paramètres de chauffe différents. Un profil générique peut fonctionner pour un visuel ponctuel, mais il n’est pas toujours suffisant pour une production longue ou une découpe de précision.
Les défauts mécaniques à envisager après les vérifications simples
Si le support est correctement chargé, que les galets sont propres et bien placés, et que la dérive persiste avec plusieurs rouleaux, une intervention technique peut être nécessaire. Les causes possibles incluent un rouleau d’entraînement usé, un galet presseur fatigué, un axe légèrement désaligné, un capteur média défaillant ou un problème sur le mécanisme d’enroulement.
Ne compensez pas durablement un défaut mécanique en chargeant volontairement le rouleau de travers. Cette méthode peut sauver un tirage urgent, mais elle fausse les réglages, accélère l’usure et rend le comportement de la machine imprévisible selon les médias. Consignez plutôt le type de support, la largeur, le sens de dérive, la longueur avant apparition du défaut et les tests réalisés. Ces informations font gagner un temps précieux au support technique.
Une dérive systématique sur un seul côté, quels que soient le média et le fichier, mérite une inspection rapide. Continuer à produire dans ces conditions expose aux bourrages, aux froissements, aux chocs de tête sur support gondolé et aux pertes de production. Pour un atelier, le coût réel dépasse largement la laize de média gâchée.
Une méthode de contrôle rapide avant de relancer la production
Pour sécuriser une relance, commencez par recharger un rouleau dont les bords sont propres et réguliers. Contrôlez le positionnement des galets, nettoyez les zones de contact, désactivez temporairement l’enrouleur si vous suspectez une traction, puis lancez un test avec des lignes de repérage sur une longueur suffisante. Vérifiez enfin le fichier ou le RIP avec un motif interne de la machine.
Cette méthode permet de séparer rapidement le défaut de média, de chargement, de finition et de flux numérique. Si le problème persiste, ne laissez pas une dérive mineure devenir un arrêt complet : une vérification ciblée des pièces d’entraînement et des réglages par un technicien est généralement la solution la plus rapide pour retrouver une production fiable.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?