4
Nov
Découpe numérique emballage pour ateliers agiles
Un client valide son BAT à 16 h et demande des échantillons le lendemain matin. Avec une découpe numérique emballage intégrée au flux de production, cette demande ne devient plus automatiquement un problème de forme de découpe, de délai outillage ou de sous-traitance. Elle devient un dossier à préparer correctement : support, tracé, outil, ordre de passage et contrôle final.
Pour les imprimeurs, fabricants de PLV, agences de production et transformateurs, la découpe numérique ne remplace pas toutes les solutions de façonnage. Elle apporte en revanche ce qui manque souvent aux flux classiques : de la souplesse sur les prototypes, les petites et moyennes séries, les variantes de formats et les demandes urgentes. Bien choisie, elle réduit les manipulations, sécurise le rendu et permet de vendre une prestation à plus forte valeur ajoutée.
Pourquoi la découpe numérique emballage change le flux atelier
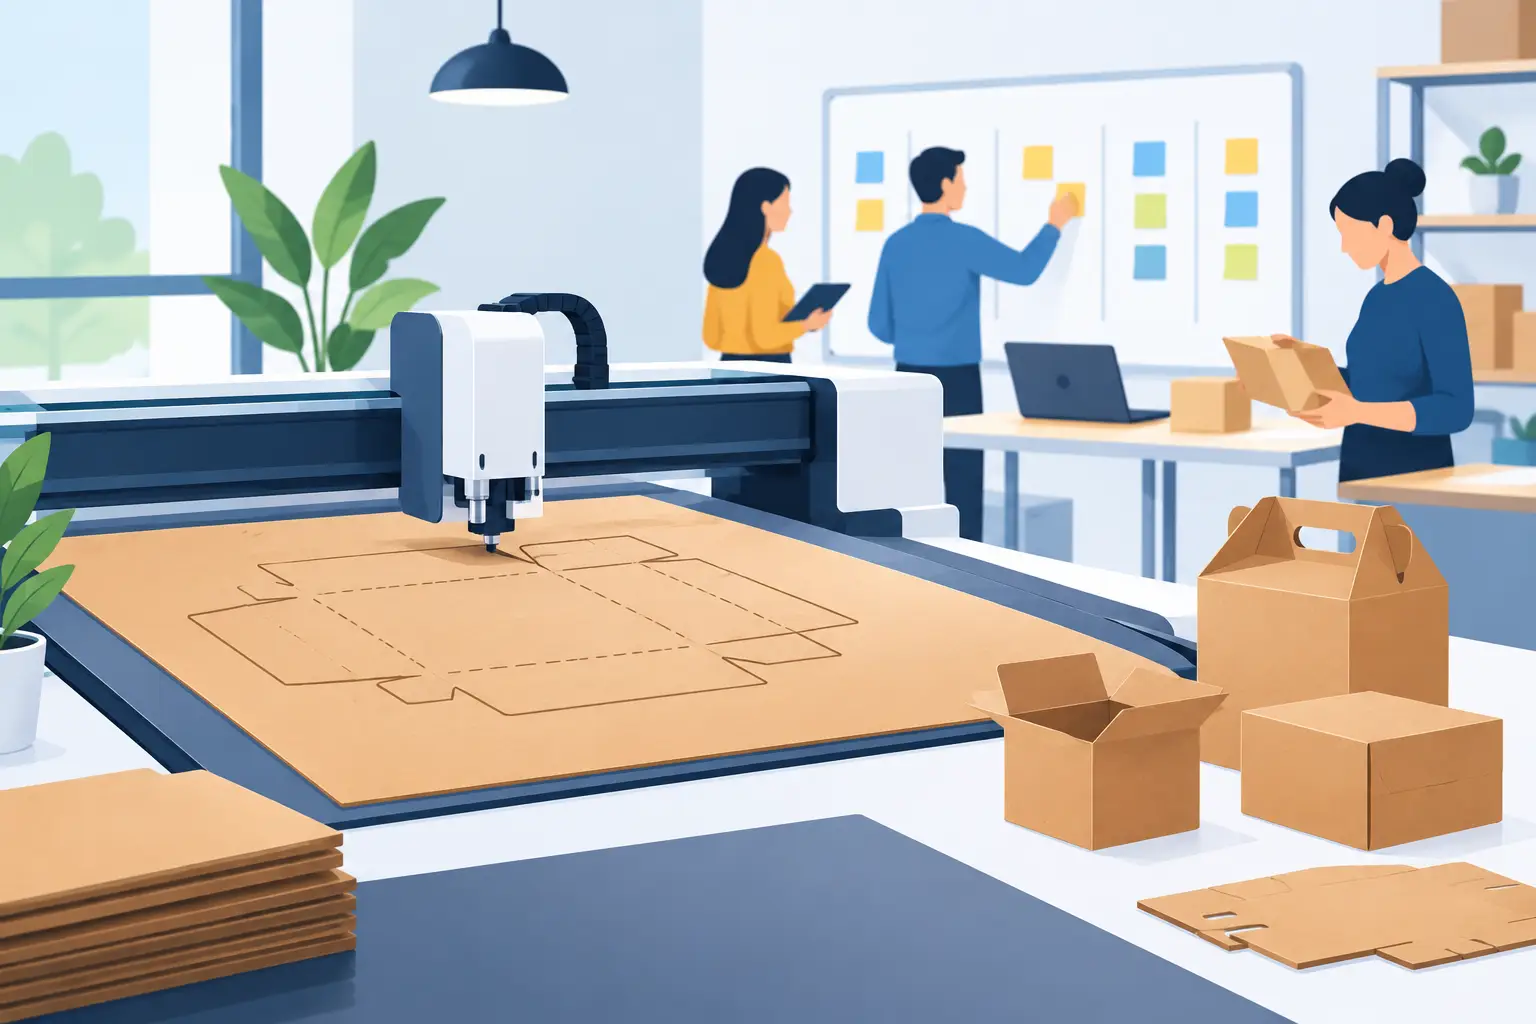
La différence essentielle avec une forme de découpe traditionnelle est l’absence d’outil de découpe spécifique à fabriquer pour chaque référence. Le fichier pilote la table. Les opérations de découpe, rainage, demi-coupe, fraisage ou marquage sont définies dans le flux numérique, puis exécutées avec les outils adaptés au matériau.
Cet avantage est immédiat quand les volumes sont faibles, quand le packaging évolue souvent ou quand plusieurs versions doivent être testées. Un étui cosmétique, un coffret promotionnel, une maquette de présentoir ou une boîte d’expédition personnalisée peuvent être corrigés sans relancer une fabrication de forme. Le gain ne se mesure pas uniquement en heures : il se mesure aussi en capacité à accepter une commande que l’atelier aurait auparavant refusée.
La découpe numérique est particulièrement pertinente pour les prototypes fonctionnels, les préséries de validation commerciale, les emballages personnalisés, les opérations événementielles et les petites séries premium. Pour des milliers ou dizaines de milliers d’exemplaires strictement identiques, une solution industrielle à platine ou rotative reste généralement plus productive. Le bon choix dépend donc du volume, de la fréquence des changements et de la valeur attendue par pièce.
Les applications qui justifient l’investissement
L’emballage imprimé ne se limite pas à une boîte pliée. Les ateliers utilisent la découpe numérique pour produire des étuis carton, des coffrets rigides habillés, des fourreaux, des cartes blister, des échantillonneurs, des présentoirs de comptoir et des éléments de calage. La signalétique et la PLV y trouvent aussi leur place, avec des supports contrecollés, des totems, des décors de vitrine ou des structures en carton alvéolaire.
Sur un même équipement, il est possible de travailler du carton compact, du carton ondulé, des papiers épais, des films adhésifs, des mousses, certains plastiques et des matériaux composites légers. Mais cette polyvalence ne signifie pas que tous les supports se traitent de la même manière. L’épaisseur, le sens des cannelures, l’humidité, le pelliculage ou le contrecollage modifient le comportement du matériau.
Le résultat dépend autant de la préparation que de la machine. Une découpe propre sur carton imprimé exige une lame en bon état, une profondeur réglée avec précision et une aspiration efficace. Un rainage fiable nécessite un outil adapté et une pression maîtrisée afin d’éviter l’éclatement de la fibre au pliage. Sur un emballage destiné à être monté, rempli ou expédié, ces détails déterminent la qualité perçue.
Découpe, rainage et fraisage : ne pas confondre les opérations
La découpe traversante sépare complètement la pièce du support. La demi-coupe conserve le liner, notamment pour les planches d’étiquettes ou les adhésifs. Le rainage prépare le pli sans retirer de matière, tandis que le fraisage enlève une partie du support pour créer une gorge, une encoche ou une découpe dans un matériau plus rigide.
Un fichier peut réunir ces opérations, mais elles doivent être distinguées par calques, tons directs ou repères selon le logiciel utilisé. Cette structuration réduit les erreurs de lancement. Elle permet aussi au RIP ou au logiciel de pilotage d’associer la bonne action au bon outil, plutôt que de laisser l’opérateur interpréter le tracé au dernier moment.
Choisir une table de découpe selon la production réelle
Le premier critère n’est pas la taille maximale affichée sur une fiche technique. C’est le format réellement imprimé et la manière dont les feuilles circulent dans l’atelier. Une table trop petite impose des reprises ou limite les commandes acceptées. Une table surdimensionnée mobilise du budget, de l’espace et parfois une capacité qui ne sera jamais exploitée.
Il faut ensuite regarder le système de maintien. L’aspiration par zones est décisive pour les cartons légers, les supports gondolés ou les matériaux de faible densité. Si la matière bouge pendant l’usinage, même une caméra de repérage performante ne compensera pas entièrement le défaut. La qualité de la découpe commence par une feuille stable.
La tête porte-outils mérite la même attention. Un atelier orienté étuis et PLV n’a pas les mêmes besoins qu’un fabricant de signalétique rigide. Selon les applications, la combinaison peut inclure lame tangentielle, lame oscillante, roue de rainage, outil de perforation et module de fraisage. L’objectif n’est pas de cocher toutes les options, mais d’éviter de bloquer une production rentable faute du bon outil.
La lecture des repères imprimés est également stratégique. Sur les petites séries personnalisées, l’impression et la découpe doivent rester parfaitement alignées malgré les variations de placement du support. Une caméra ou un système optique accélère le calage et sécurise les contours complexes. C’est un point à évaluer sérieusement si l’atelier traite des visuels avec détourage précis, du recto verso ou des fichiers provenant de donneurs d’ordre différents.
Préparer un fichier qui produit juste du premier coup
La majorité des retards ne viennent pas de la vitesse de découpe. Ils viennent d’un fichier mal construit, d’une surimpression oubliée, d’un fond perdu insuffisant ou d’un tracé doublé. Pour un emballage, le fichier doit dissocier clairement les traits de coupe, de rainage, de perforation et de fraisage.
Prévoyez un fond perdu adapté au procédé d’impression et à la précision de repérage. Vérifiez aussi le sens du carton et l’orientation des plis. Un étui peut paraître correct à plat et se fissurer au montage si le rainage est mal positionné par rapport aux fibres. Avant de lancer une série, produire un premier exemplaire monté reste l’un des contrôles les plus rentables de l’atelier.
Le flux logiciel doit rester cohérent de la création au pilotage. Les paramètres de découpe ne doivent pas être improvisés à chaque commande. Créez des profils par famille de matériaux avec outil, vitesse, pression, nombre de passages et réglage d’aspiration. Après validation, ces recettes réduisent la dépendance à un seul opérateur et facilitent la répétabilité.
Contrôler le support avant de lancer la série
Un même carton peut changer de comportement selon le lot, le stockage ou la finition imprimée. Un pelliculage, un vernis sélectif ou une forte charge d’encre modifient la pénétration de lame et le pliage. Un test sur une zone de chute permet d’ajuster la pression sans sacrifier une feuille complète.
Sur les cartons ondulés, contrôlez la direction des cannelures et l’état des arêtes après découpe. Sur les étuis pliants, pliez le prototype, vérifiez l’équerrage, la fermeture et la résistance du rainage. Cette étape prend quelques minutes et évite de livrer un emballage visuellement irréprochable mais inutilisable par le client final.
Organiser l’atelier pour tenir les délais
Une table de découpe devient rentable quand elle ne reste pas en attente d’un fichier, d’un support ou d’une validation. Préparez les feuilles imprimées en amont, classez les outils, stockez les lames et consommables critiques, et gardez les chutes identifiées pour les essais. L’organisation compte autant que la vitesse annoncée de la machine.
Le choix entre impression puis découpe immédiate, ou impression suivie d’un temps de séchage, dépend de l’encre et du support. Sur certaines productions, découper trop tôt peut marquer la surface ou provoquer un décalage lié à la stabilisation du média. À l’inverse, attendre sans nécessité allonge inutilement le délai. Les réglages doivent être définis par application, pas au cas par cas sous pression.
La maintenance préventive mérite la même rigueur. Une lame usée augmente les bavures, sollicite davantage le support et peut dégrader les angles fins. Une table mal nettoyée perd en aspiration. Le contrôle régulier des outils, des tapis de coupe, des filtres et des systèmes de repérage protège la qualité comme la disponibilité machine.
Pour sécuriser ce flux, l’équipement ne doit pas être pensé isolément. Il faut prévoir les consommables, le logiciel de préparation, la compatibilité avec les imprimantes existantes et l’accès rapide au support technique. C’est dans cette logique d’exploitation qu’Asky Print France accompagne les ateliers : une solution utile est une solution qui reste productive quand la commande urgente arrive.
La prochaine demande de prototype n’a pas besoin de désorganiser votre planning. Si le support, le fichier et l’outil sont maîtrisés, elle peut devenir une production courte, facturable et livrable dans le délai attendu.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?