27
Oct
Comment calibrer un traceur CAD sans perdre de temps
Un plan livré avec 3 mm d’écart sur une cote de référence peut suffire à déclencher une reprise, une contestation ou une perte de temps au pliage. Calibrer un traceur CAD ne consiste pas seulement à lancer un motif depuis le panneau de commande : il faut vérifier la chaîne complète, du fichier PDF au pilote, du rouleau papier au comportement mécanique de la machine.
Pour un bureau d’études, un reprographe ou un atelier de production technique, l’objectif est simple : obtenir des plans justes, lisibles et répétables. La méthode varie selon le modèle de traceur, le support et le flux logiciel, mais les contrôles de fond restent les mêmes.
Pourquoi le calibrage d’un traceur CAD affecte vos délais
Un traceur de plans peut imprimer des aplats impeccables tout en générant une erreur dimensionnelle sur la longueur. Ce défaut passe parfois inaperçu sur une feuille A4 de contrôle, puis devient coûteux sur des plans A0, des gabarits, des profils de découpe ou des documents destinés au chantier.
La calibration intervient sur plusieurs paramètres. L’avance média détermine la longueur réellement parcourue par le papier. L’alignement des têtes corrige les décalages entre couleurs et les lignes imprécises. Le réglage bidirectionnel évite les ombres ou les doubles contours lorsque le chariot imprime dans les deux sens. Enfin, l’échelle définie dans le pilote, le RIP ou le logiciel de CAO doit correspondre au format demandé.
Le bon réglage dépend aussi du contexte. Un traceur dédié aux plans monochromes sur papier bond 80 g/m² n’a pas les mêmes contraintes qu’un équipement qui alterne papier recyclé, papier couché et supports techniques. Plus les supports changent, plus une procédure de contrôle régulière est rentable.
Avant de calibrer le traceur CAD : isoler la cause
Lancer des calibrations au hasard fait perdre du temps et peut masquer le vrai problème. Commencez par identifier si le défaut vient du fichier, de l’impression ou du support.
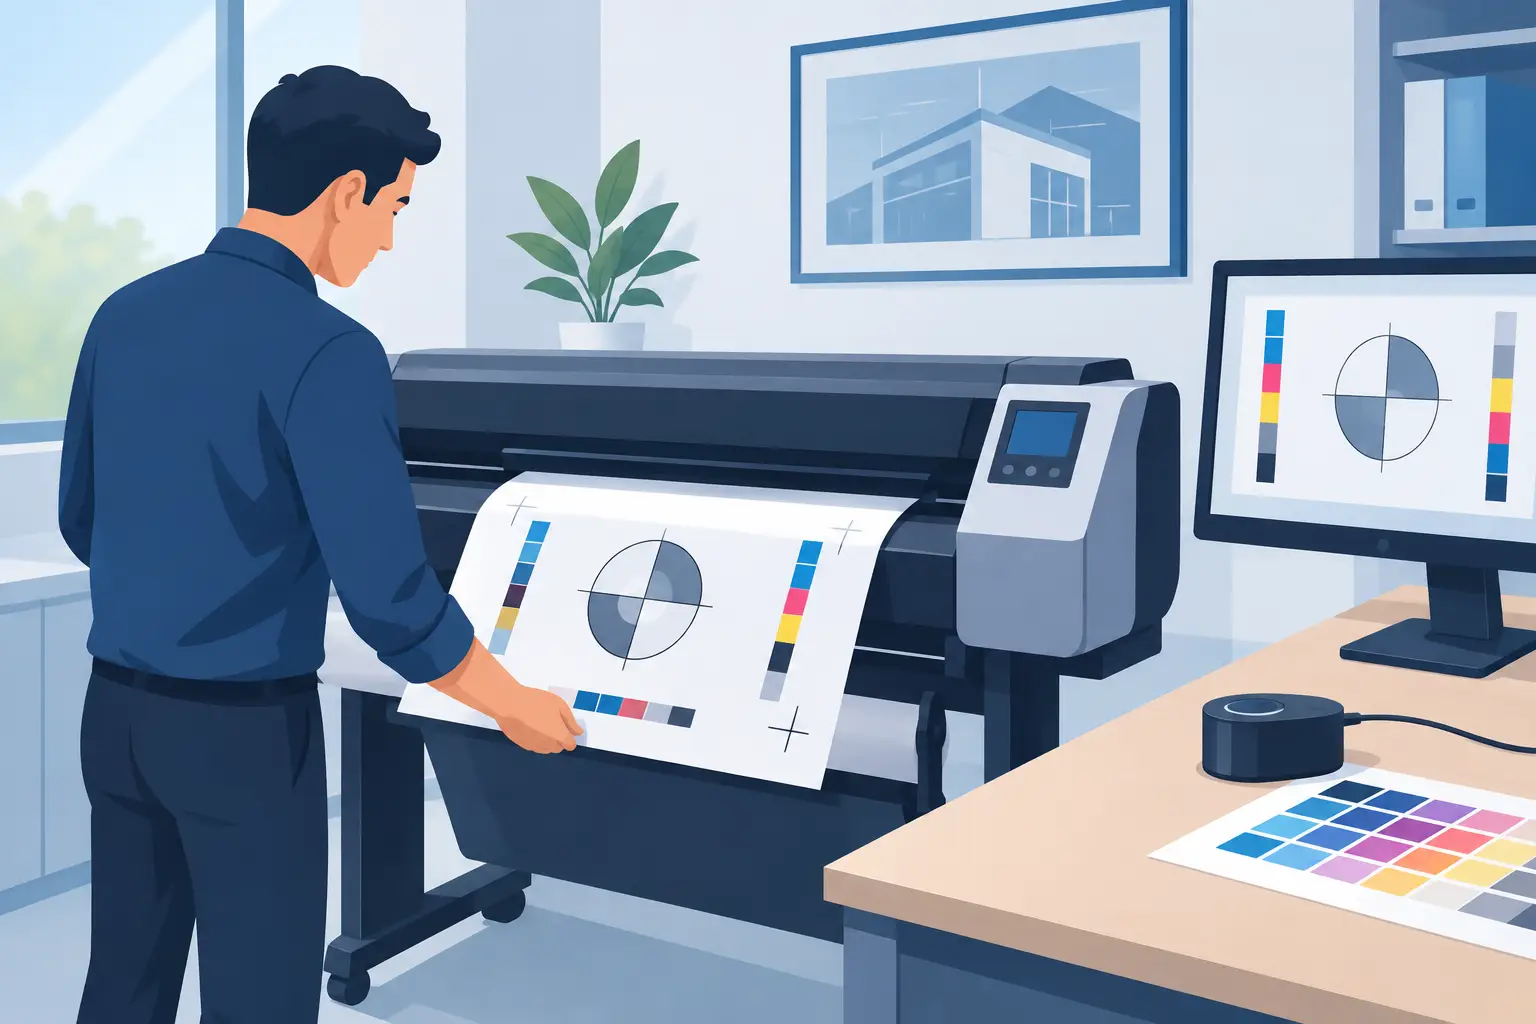
Imprimez un fichier test contenant une ligne horizontale de 1 000 mm, une ligne verticale de 1 000 mm, des traits fins et, si votre machine imprime en couleur, des repères cyan, magenta, jaune et noir. Mesurez avec une règle métallique ou un réglet fiable, jamais avec un mètre souple. Relevez l’écart en longueur et en largeur séparément.
Si le fichier exporté est déjà hors échelle dans le PDF, le traceur n’y est pour rien. Si le PDF est exact mais que l’impression diffère, vérifiez le format sélectionné dans le pilote : A0, A1, rouleau personnalisé ou ajustement automatique. Les options « Adapter à la page », « Réduire les pages surdimensionnées » ou « Ajuster au support » sont souvent responsables d’une sortie non conforme.
Avant toute intervention, contrôlez quatre points concrets : le rouleau doit être chargé droit, le type de papier déclaré doit correspondre au support utilisé, les têtes doivent être en bon état et le firmware de l’équipement doit être stable. Un rouleau mal positionné peut créer une dérive latérale, tandis qu’un support mal reconnu modifie parfois les paramètres d’avance appliqués par la machine.
Régler l’avance média pour retrouver la bonne échelle
L’avance média, parfois appelée avance papier ou compensation d’alimentation, agit sur les écarts de longueur. C’est le réglage central lorsqu’un plan de 1 000 mm sort à 995 mm ou 1 006 mm, avec une erreur régulière.
Mesurez l’écart sur une longueur suffisante
Un contrôle sur 100 mm manque de précision. Travaillez sur 500 mm au minimum, idéalement 1 000 mm. Imprimez le motif test sans mise à l’échelle, laissez le papier se stabiliser quelques instants, puis mesurez entre les repères. Notez le résultat réel, le support employé, le bac ou rouleau concerné et le profil papier sélectionné.
Une erreur de 2 mm sur 1 000 mm peut rester acceptable pour certains usages bureautiques. Elle ne l’est pas forcément pour des plans de fabrication, des gabarits ou des sorties contractuelles. La tolérance doit être définie par votre usage, pas uniquement par ce que la machine semble produire correctement.
Appliquez la correction dans le bon environnement
Sur de nombreux traceurs CAD, la calibration de l’avance se lance depuis le menu maintenance ou qualité d’image. La machine imprime un motif, mesure ou demande une mesure, puis ajuste sa compensation. D’autres modèles confient ce réglage au pilote ou au logiciel de gestion d’impression.
Évitez de compenser un défaut mécanique en modifiant l’échelle dans le logiciel de CAO. Une correction appliquée dans le fichier peut fonctionner pour un client ou un format, puis provoquer une erreur sur le travail suivant. Le fichier doit rester à l’échelle 1:1. Le réglage matériel ou pilote doit corriger le comportement du périphérique.
Après ajustement, réimprimez exactement le même fichier de contrôle. Si l’écart diminue sans disparaître, effectuez une seconde passe seulement si le constructeur le prévoit. Des corrections successives trop agressives peuvent créer une surcompensation.
Aligner les têtes pour conserver des traits nets
Un plan CAD doit rester lisible à faible épaisseur de trait. Quand les têtes sont désalignées, les lignes verticales peuvent paraître dédoublées, les caractères techniques perdent en netteté et les traits couleur ne se superposent plus correctement.
Commencez par imprimer le contrôle des buses. Des buses manquantes produisent des lignes interrompues et ne se corrigent pas par un alignement. Lancez un nettoyage adapté, puis réimprimez le test. Un nettoyage profond répété sans nécessité consomme de l’encre et ne résout pas une tête usée ou une station de maintenance encrassée.
Lorsque le contrôle des buses est propre, utilisez la procédure d’alignement automatique si votre traceur la propose. Elle est généralement suffisante après le remplacement d’une tête, une longue immobilisation ou l’apparition de contours flous. Si votre modèle demande une lecture manuelle du motif, choisissez les lignes qui se rejoignent le mieux et conservez une trace du réglage effectué.
Sur un parc utilisé intensivement, faites ce contrôle après un changement de consommable majeur et dès que l’opérateur constate une perte de précision visuelle. Attendre que le défaut devienne visible sur un dossier urgent est rarement le bon calcul.
Contrôler le pilote, le RIP et les paramètres PDF
La moitié des incidents d’échelle ne provient pas du traceur. Dans un flux CAD, le pilote et le logiciel de sortie peuvent chacun appliquer un redimensionnement. Il faut désigner un seul endroit où l’échelle est pilotée.
Si vous imprimez directement depuis un lecteur PDF, vérifiez que le réglage est bien sur « Taille réelle » ou « 100 % ». Dans un RIP, contrôlez les préréglages de production, les règles de rotation et les marges automatiques. Une rotation du plan est normale si elle optimise le rouleau ; une réduction automatique pour faire entrer le document dans la largeur disponible ne l’est pas si l’échelle est contractuelle.
Les fichiers DWG, PLT et PDF demandent une vigilance différente. Un PDF peut intégrer une boîte de recadrage ou une zone d’impression inattendue. Un fichier PLT peut contenir des unités mal interprétées. Un DWG imprimé depuis plusieurs postes peut dépendre du fichier de configuration de tracé utilisé par chaque opérateur. Pour garantir une sortie reproductible, standardisez les préréglages par format et par équipement.
Les défauts fréquents et leur correction
Une dérive régulière sur toute la longueur indique généralement l’avance média, le profil support ou une mise à l’échelle logicielle. Une erreur qui varie d’un tirage à l’autre évoque davantage un chargement de rouleau imparfait, un papier sensible à l’humidité ou un entraînement à contrôler.
Des traits doublés ou légèrement décalés orientent vers l’alignement des têtes, le calibrage bidirectionnel ou un problème de chariot. Des bandes horizontales peuvent venir des buses, du paramètre de qualité, de l’avance papier ou d’un support inadapté. Il faut donc examiner le motif : une bande répétitive à intervalle constant ne se traite pas comme une rupture aléatoire dans une ligne.
Ne calibrez pas un traceur sur un rouleau froissé, humide ou de qualité irrégulière. Le papier technique est une composante du résultat. Conservez les rouleaux dans des conditions stables, laissez-les s’acclimater à l’atelier et utilisez un support compatible avec les réglages annoncés par le fabricant.
Mettre en place un contrôle qui ne ralentit pas l’atelier
La calibration devient efficace lorsqu’elle rejoint la routine de production. Un test d’échelle mensuel peut suffire sur un traceur peu sollicité et dédié à un seul papier. Sur un matériel en production continue, avec plusieurs opérateurs et supports, un contrôle hebdomadaire est plus prudent. Après un transport, une maintenance, un remplacement de tête ou une mise à jour, réalisez systématiquement un test complet avant de relancer les travaux sensibles.
Conservez une fiche simple près de la machine : date, opérateur, support, réglages appliqués, résultat mesuré et action menée. Cet historique aide à repérer une dérive progressive et donne au support technique des éléments précis en cas d’intervention. Au lieu de signaler que « les plans sortent mal », vous pouvez communiquer une erreur mesurée, un format, un type de rouleau et les tests déjà réalisés.
Chez Asky Print France, cette précision accélère aussi le diagnostic lorsqu’un traceur nécessite une assistance, une pièce ou une maintenance. Un arrêt de production se traite mieux avec des mesures fiables qu’avec des réglages tentés au hasard.
Le meilleur réflexe reste de valider un plan de référence après chaque changement qui compte. Deux minutes de contrôle sur une longueur connue protègent des heures de réimpression, des consommables gaspillés et une livraison mise en difficulté.
Partager cette publication
Auteur

RELATED
Posts

Comment nettoyer buses UV sans perdre du temps

Quelle calandre textile pour votre production ?